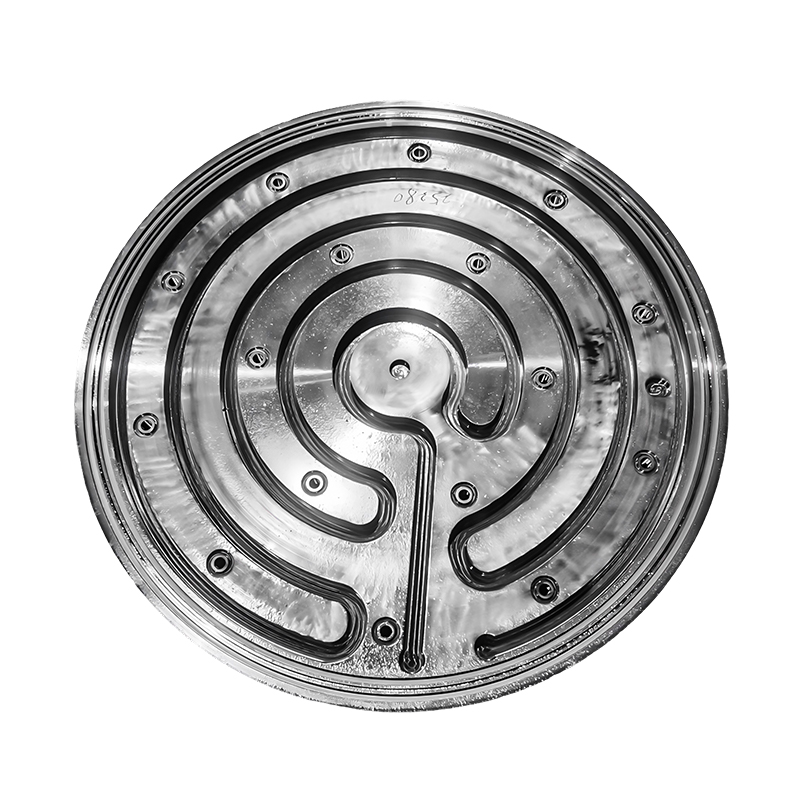
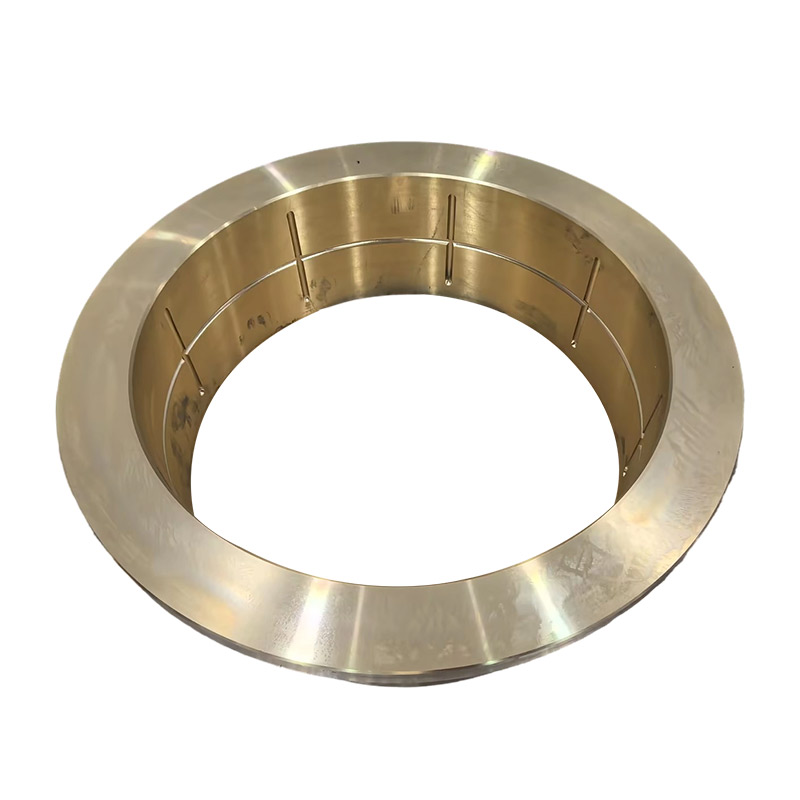
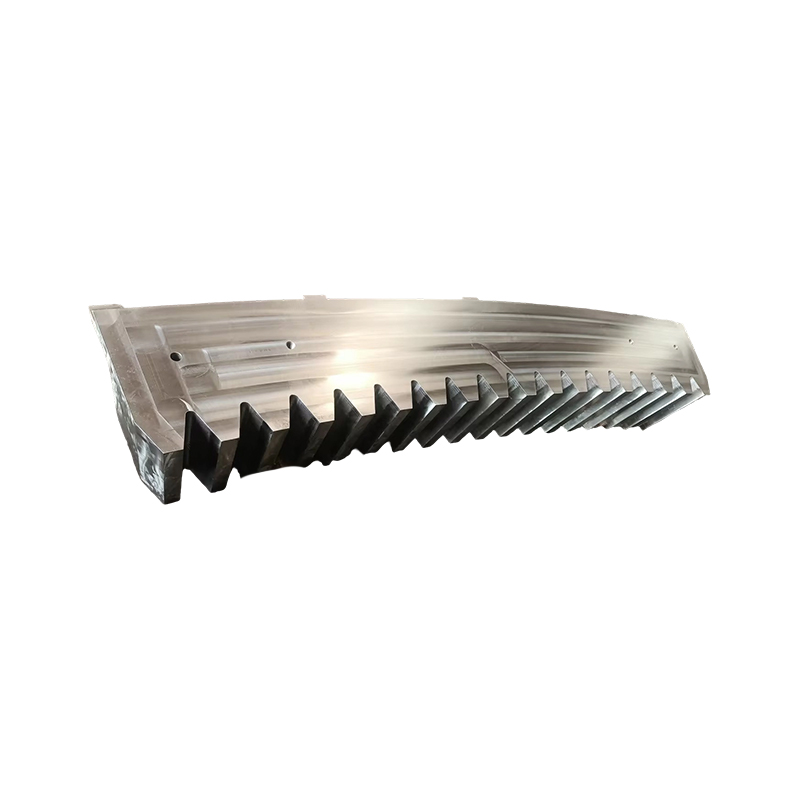
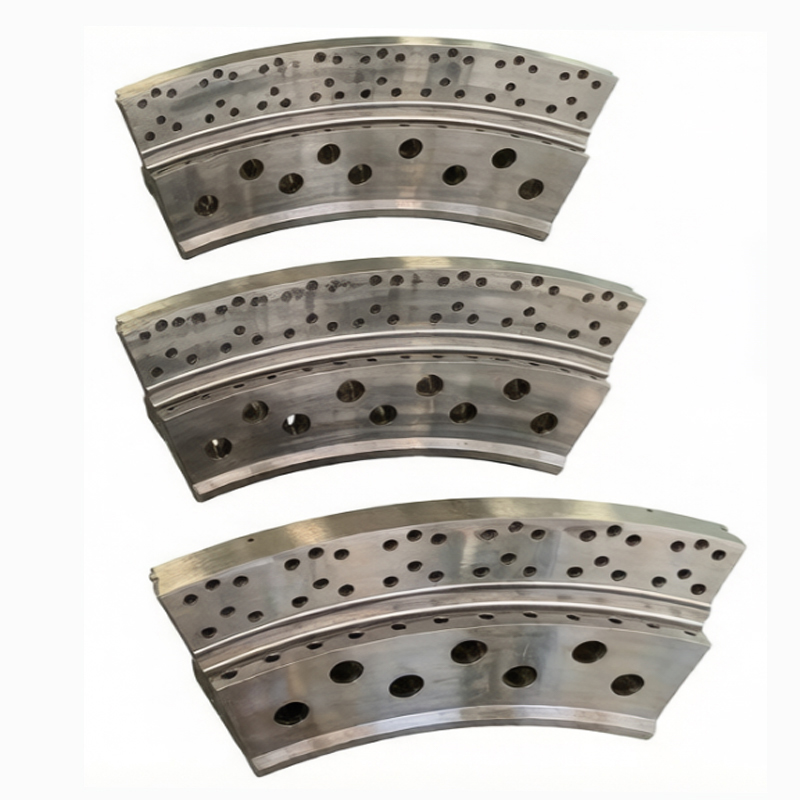
Поковки штока руля направления


 Главная / Продукция / Кованные детали для судового и портового оборудования / Кованные детали рулевой системы
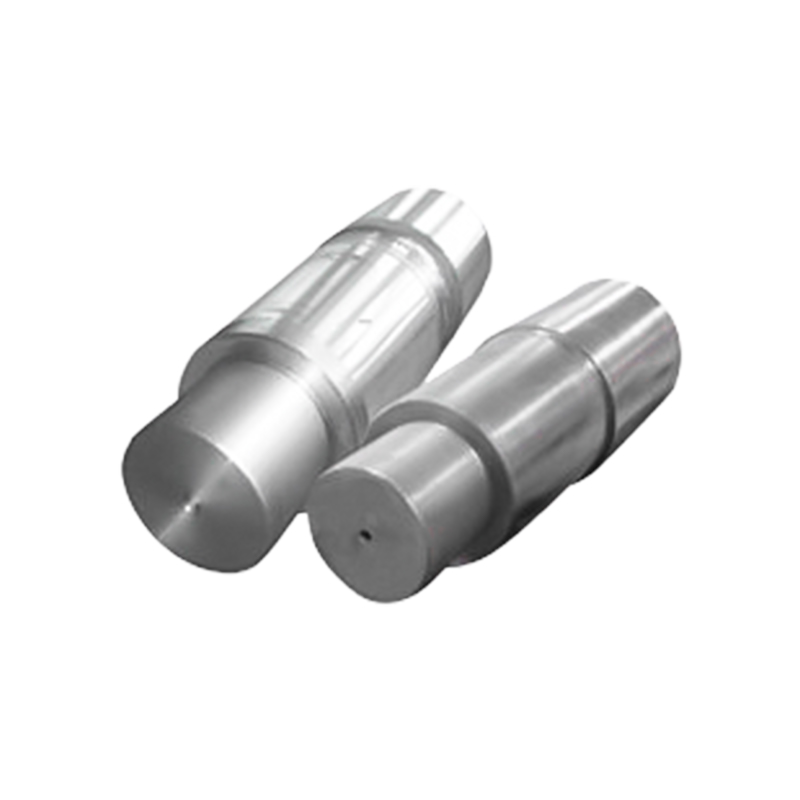

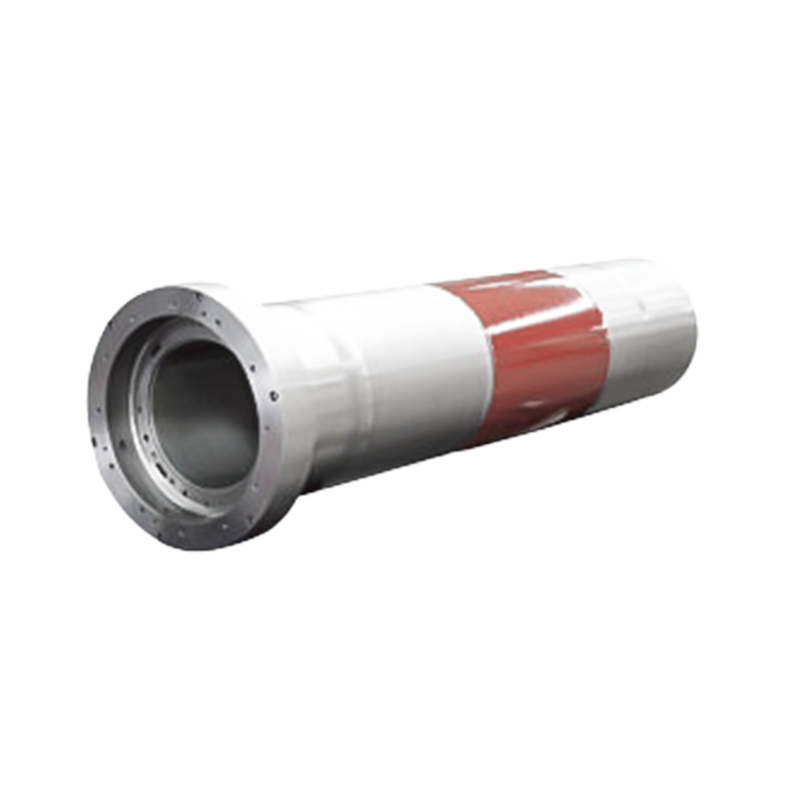
Кованные детали рулевой системы — ключевые компоненты для управления поворотом в судовой и портовой технике. Изготавливаемые преимущественно из высококачественной легированной стали, они рассчитаны на выдерживание сложных внешних нагрузок.
1. Область применения
Широко применяются на различных типах судов — от грузовых и пассажирских до военных кораблей — обеспечивая точное управление рулём и гарантируя безопасность навигации и манёвренность. В портовой технике они способствуют точному позиционированию погрузочно-разгрузочного оборудования.
2. Технология производства
Применяются передовые кузнечные технологии в сочетании с высокоточной механической обработкой. На всех этапах производства осуществляется строгий контроль качества, что обеспечивает точность размеров и стабильные эксплуатационные характеристики изделий.
3. Преимущества
Обладают высокой прочностью, отличной вязкостью, высокой усталостной прочностью и коррозионной стойкостью. Способны адаптироваться к сложным морским условиям и характеризуются длительным сроком службы, что обеспечивает эффективную работу судовой и портовой техники.
ACE Group является комплексной корпоративной группой, специализирующейся на тяжелом промышленном производстве, выступая в качестве Китай Кованные детали рулевой системы Производители и Кованные детали рулевой системы Завод. Ее деятельность охватывает ковку, термообработку, точную механическую обработку, сварные конструкции и производство окраски тяжелых цепей с приводом и свободным ходом. Эта интегрированная структура охватывает ключевые производственные процессы машиностроительной отрасли, сочетая технологическую мощь с крупномасштабными производственными возможностями.
Подробности о ключевых дочерних предприятиях:
Jiangsu ACE Energy Technology Co., Ltd.: Основная производственная база группы, официально начавшая работу в ноябре 2025 года. Занимает площадь 55 акров с общей площадью застройки более 50 018 квадратных метров. Завод оснащен электрогидравлическими молотами на 3, 5 и 15 тонн; вертикальными кольцепрокатными станами на 1 и 1,5 метра; энергоэффективными газовыми нагревательными печами; печами сопротивления для термообработки; закалочными ваннами; установками индукционной закалки; обрабатывающими центрами и другим производственным оборудованием.
Yancheng ACE Machinery Co., Ltd.: Основан в 2019 году, занимает площадь 20 акров с площадью застройки 13 333 квадратных метра. Обладает интегрированной линией производства сварных-правленных стальных конструкций и цехом точной механической обработки.
Yancheng ACE Surface Treatment Technology Co., Ltd.: Эксплуатирует крупную линию порошкового окрашивания тяжелых цепей с приводом и свободным ходом. Сосредоточившись на профессиональной технологии обработки поверхности, однослойное покрытие достигает толщины 400 мкм, обеспечивая надежную антикоррозионную и атмосферостойкую защиту, а также решения по оптимизации внешнего вида, улучшая полный жизненный цикл продуктовых услуг группы.
ACE Group поддерживается управленческой командой из молодых ключевых сотрудников, имеющих опыт в отраслях материаловедения, термообработки, механической обработки и обработки поверхности. Они хорошо разбираются в международных и отечественных стандартах, являются новаторами и стремятся к инновациям. Дочернее предприятие ACE Machinery прошло сертификацию системы менеджмента качества ISO 9001 от TÜV Rheinland, а также сертификации систем ISO 14001, 45001 и 50001. Признано как Специализированное, Точное, Уникальное и Инновационное Предприятие, Национальное Высокотехнологичное Предприятие и имеет кредитный рейтинг предприятия уровня 3A.
Опираясь на интегрированные системы управления MES и ERP, интеграцию информатизации и индустриализации, облачное хранение данных и стремясь построить современное энергоэффективное предприятие, группа поддерживает комплексную систему контроля. Обладает контрольно-измерительными инструментами, оборудованием для неразрушающего контроля и квалифицированным персоналом, внедряя строгий контроль от внутреннего качества материалов до внешнего вида и размеров. Вся отгружаемая продукция проходит 100% проверку, следуя бизнес-философии стремления к 100% качественной отгрузке и нулевым жалобам клиентов. Будет создана лаборатория стандарта CNAS для предоставления научной испытательной поддержки в контроле качества при производстве и технологических НИОКР, тем самым повышая качество продукции и технологические инновации.
В будущем ACE Group продолжит использовать технические преимущества и промышленные синергии своих дочерних предприятий. Посредством стандартизированного производства, специализированных технологий, интегрированных услуг и строгой системы контроля качества группа стремится предоставлять эффективные и надежные решения в области промышленного производства для глобальных клиентов, уверенно продвигаясь к становлению ведущим комплексным поставщиком производственных услуг в отрасли.


Верфь отбраковывает кованый карданный вал при входном контроле. Химический состав правильный, результаты на растяжение соответствуют требованиям, сертификат завода выглядит полным. Чего не хватает, так это подписи инспектора АБС в протоколе испытаний, поэтому вал не может войти в классифицированное судно без усту...
Смотреть большеПроизводитель редукторов выигрывает заказ на морскую платформу мощностью 6 МВт, а затем обнаруживает, что ни один утвержденный поставщик не может выполнить прокатку зубчатого венца длиной 1,5 м из 18CrNiMo7-6 в течение 14 недель. Заказ турбины никогда не был рискованным. Ковка была. На рынке штамповки ветряных ту...
Смотреть большеЗаготовка зубчатого колеса длиной 1,4 м поступает в обрабатывающий цех со слабой линией, проходящей по окружности. Пенетрант ничего не показывает. Ультразвуковой контроль делает, и это либо сварной шов, либо вереница включений, свернутая в пластину. Кольцо отбраковывают по первому артикулу, сроки сборки сдвигаютс...
Смотреть большеКорабль Рулевая система является основным механизмом рулевого управления и маневренности. В отличие от гребного вала, который передает крутящий момент, поковки руля направления должны выдерживать огромные боковые (из стороны в сторону) силы и скручивающее напряжение, вызванное давлением воды, действующим на перо руля на высоких скоростях.
Руль направления состоит из нескольких высокопрочных кованых деталей, соединяющих рулевой привод с пером руля.
Руль направления: «позвоночник» системы. Он представляет собой массивный кованый вал, соединяющий рулевой механизм (румпель) с пером руля направления. Он передает крутящий момент.
Пальцы: это кованые штифты, которые действуют как шарниры, на которых вращается руль направления. Они сидят в «пескалях» руля направления и выдерживают весовую/боковую нагрузку руля направления.
Рог руля (поковка для раскачивания): в полулопастных рулях руль представляет собой тяжелую поковку, выступающую из корпуса корабля и обеспечивающую дополнительную точку поворота руля направления.
Держатель руля направления и гайка: кованые компоненты, которые поддерживают вертикальный вес узла руля направления внутри корпуса.
Компоненты руля направления обычно изготавливаются из высококачественной углеродисто-марганцевой или легированной стали. Поскольку руль направления часто бывает «консольным» (поддерживается только в одной или двух точках), пластичность и ударная вязкость имеют решающее значение для предотвращения разрушения при ударе волны.
| Компонент | Общий материал | Ключевое свойство |
| Главный руль направления | 36Mn5/42CrMo4 | Высокая прочность на кручение и усталостная прочность. |
| Пинтли | Нержавеющая сталь (например, F316L) | Высокая коррозионная стойкость (под воздействием морской воды) и износостойкость. |
| Соединительные болты | Легированная сталь (например, 34CrNiMo6) | Чрезвычайная прочность на сдвиг, предотвращающая отсоединение руля направления. |
При производстве поковок руля направления основное внимание уделяется структурной целостности и точной геометрии:
Цельная поковка фланца. Соединение между баллером руля направления и пером руля направления обычно представляет собой большой фланец. Ковка этого фланца за одно целое с валом (а не сварка его) гарантирует отсутствие «зоны термического влияния» (ЗТВ), где могут образовываться трещины под напряжением.
Коническая обработка: штифты руля направления и концы штока часто обрабатываются с точным конусом 1:10 или 1:12. Это позволяет обеспечить «натяг» пера руля направления, гарантируя отсутствие движений и вибрации во время работы.
Обработка поверхности: области «подшипниковой шейки» (где шток или цапфа вращаются относительно втулки) часто покрываются нержавеющей сталью или хромируются для предотвращения коррозии и истирания.
Как и морские валы, поковки рулей должны быть сертифицированы такими обществами, как ABS, DNV или LR.
Ультразвуковой контроль (UT): критически важен для баллеров руля направления, чтобы убедиться в отсутствии внутренних пустот, особенно вблизи радиуса, где вал встречается с фланцем (точка наибольшего напряжения).
Магнитопорошковый контроль (MT): используется для проверки наличия поверхностных трещин после окончательной обработки.
Испытание на кручение. В некоторых морских применениях с высокими техническими характеристиками поковка должна подвергаться физическому испытанию на кручение, чтобы проверить предел ее упругости.
Изгибающее напряжение: в отличие от гребного вала, который поддерживается несколькими подшипниками, баллер руля направления часто действует как «рычаг». Постоянное волновое воздействие создает циклический изгиб, поэтому усталостная долговечность является наиболее важным расчетом при проектировании.
Гальваническая коррозия. Поскольку рули состоят из различных металлов (нержавеющие штифты, стальная ложа, бронзовые втулки), они склонны к гальванической коррозии. Поковки защищены жертвенными анодами (цинк/алюминий), прикрепленными к перу руля направления.
Вопрос 1: Почему цапфы руля направления часто изготавливаются из нержавеющей стали, а ложа — из углеродистой стали?
О: Штифты часто бывают «мокрыми» (погруженными в воду, и их трудно защитить краской), что требует присущей нержавеющей стали коррозионной стойкости. Приклад в основном «сух» внутри корпуса или защищен стволом, что позволяет использовать более прочную и экономичную углеродисто-марганцевую сталь.
Вопрос 2: Что такое «лопастный руль» по сравнению с «полулопастным рулем» с точки зрения ковки?
О: Лопаточный руль полностью поддерживается баллером руля. Для этого требуется гораздо более толстая и прочная поковка, поскольку весь изгибающий момент принимает на себя ложа. В полулопастном руле направления используется кованая цапфа и «рожок» для поддержки, что позволяет сделать баллер руля тоньше (и легче).
Вопрос 3: Можно ли выпрямить погнутую балку?
Ответ: Технически возможно использование «холодной правки» или «локального нагрева», но большинство обществ Морского Класса очень строго относятся к этому. Если изгиб значительный, внутренняя кристаллическая структура поковки нарушается, и в целях безопасности обычно требуется новая поковка.