Новости отрасли
Главная / Новости / Новости отрасли / Сертифицированные ABS поковки: что нужно верфям перед заказом морских запчастей
 Главная / Новости / Новости отрасли / Сертифицированные ABS поковки: что нужно верфям перед заказом морских запчастей
Новости отрасли
Сертифицированные ABS поковки: что нужно верфям перед заказом морских запчастей
2026-10-16
Верфь отбраковывает кованый карданный вал при входном контроле. Химический состав правильный, результаты на растяжение соответствуют требованиям, сертификат завода выглядит полным. Чего не хватает, так это подписи инспектора АБС в протоколе испытаний, поэтому вал не может войти в классифицированное судно без уступки или повторного испытания. Этот один пробел может добавить к графику сборки новостройки три-пять недель, а сама поковка совершенно надежна.
Поковки, сертифицированные ABS, — это не просто поковки с приложенным протоколом испытаний. Это компоненты, изготовленные по соглашению о проверке с Американским бюро судоходства, где марка материала, плавка стали, маршрут ковки, испытательный купон, записи термообработки и готовые размеры проверяются на соответствие Правилам ABS для материалов и сварки. Сертификат — это последний шаг в этой цепочке, а не вся она.
В этом руководстве рассказывается о том, что подтверждает сертификат: какие кованые детали обычно в нем нуждаются, как этапы обследования соответствуют обычному производственному маршруту, а также точки отказа, которые вызывают наибольшее количество доработок.
Что на самом деле подтверждает сертификат АБС на поковку
ABS работает на двух уровнях, и их путаница приводит к большинству задержек. Первым является одобрение производителя посредством одобрения работ или оценки производства, подтверждающего, что завод, средства контроля процесса и испытательные мощности соответствуют поставляемому объему. Второй — это сертификация отдельного продукта, когда инспектор проверяет, что конкретный предмет или партия были изготовлены в соответствии с принятым классом, проверены в соответствии с требованиями и прослеживаются до плавки стали.
Для валов ABS признает марки поковок от 2 до 5, с повышением предела текучести и более строгим контролем химического состава и термической обработки по мере повышения класса. Конструктивные детали и детали, выдерживающие давление, регулируются отдельными главами правил. Более высокая марка не означает автоматически лучшую: вал класса 5 требует более тщательного контроля печи, и любое отклонение в протоколе термообработки становится прямым сертификационным риском.
| Документ | Выдано | Что это подтверждает | Общий разрыв |
|---|---|---|---|
| Сертификат испытаний мельницы | Сталелитейный завод или кузнец | Химические и механические результаты нагрева стали | Само по себе не удовлетворяет требованиям обследования ДГРСИВ. |
| Сертификат соответствия | ABS | Тип материала или продукта соответствует требованиям правил. | Не доказывает, что предмет в вашем дворе был изготовлен под осмотром |
| Сертификат единицы или испытания | АБС геодезист | Конкретное изделие или партия, испытания под свидетелем, отслеживание номера плавки | Действительно только в том случае, если инспектор действительно присутствовал при проведении испытаний. |
| Отчет неразрушающего контроля | Субподрядчик по экспертизе | Результаты ультразвукового или магнитопорошкового анализа | Процедура должна быть принята классом, а персонал сертифицирован. |
Какие кованые детали обычно нуждаются в сертификации ABS
На классифицированном судне требования следуют за функцией. Компоненты, выход из строя которых повлечет за собой потерю силовой установки, рулевого управления или ограничения давления, - это те компоненты, которые ABS ожидает увидеть в ходе исследования.
- Гребные валы, промежуточные валы, валы дейдвудных труб и упорные валы
- Балки рулей, цапфы рулей направления и компоненты держателя руля направления
- Муфтовые и фланцевые поковки, являющиеся частью линии вала.
- Морские болты, шпильки и гидравлические гайки для муфт и рулей в сборе
- Шестерни, шестерни и валы для главных редукторов
- Палубные механизмы и швартовные элементы, если этого требуют обозначения.
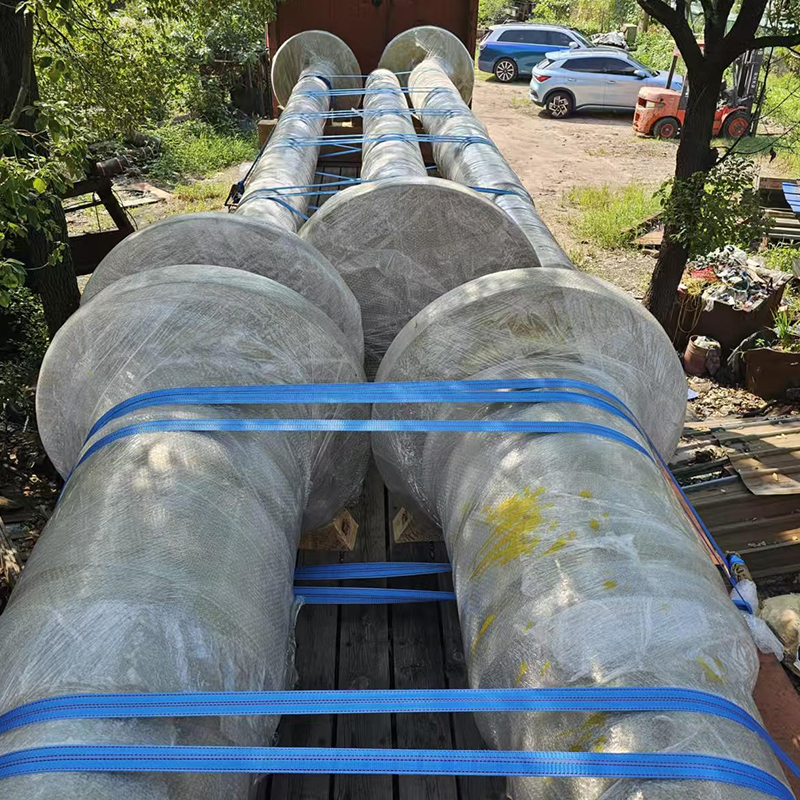 Поковки гребного вала для классифицированных морских судов Поковка карданного вала C45E для ответственных морских трансмиссий, весом 10 500 кг и большими габаритами; перед заказом проверьте необходимость опроса. Посмотреть продукт →
Детали за пределами силовой установки и рулевой цепи обрабатываются по-другому. Вал насоса или поковка кронштейна могут вообще не нуждаться в сертификации устройства или только в сертификате на материал, в зависимости от обозначения класса и состояния флага. Решите этот вопрос до размещения заказа на поставку, а не после завершения ковки. В нашем представлении представлен более широкий взгляд на ту же семью. поковки для корабельной и портовой техники диапазон.
Путь опроса от заказа на поставку до доставки
Сертификация — это последовательность действий, и каждый шаг перетекает в следующий. Пропуск вперед редко экономит время.
- Проверка правил и просмотр чертежей: перед публикацией чертежа подтвердите обозначение класса, требуемую марку, график испытаний и любую температуру испытаний на удар.
- Выбор стали: каждая плавка должна отслеживаться и, при необходимости, производиться на утвержденном заводе. Подобную оценку из неутвержденного источника невозможно установить только путем тестирования.
- Ковка: фиксируются степень обжатия, диапазон температур ковки и количество повторных нагреваний. Ремонтная сварка – это не решение мастерской; для этого требуется предварительное одобрение и, как правило, повторная термическая обработка.
- Термическая обработка: нормализация или закалка и отпуск до требуемой марки с сохранением диаграмм печи, положения загрузки и записей термопар для пакета сертификации.
- Испытательный купон: взят из продолжения поковки или из отдельно выкованного испытательного образца с той же степенью обжатия и термической обработки, что и деталь, которую он представляет.
- Испытания под свидетелем: испытания на растяжение, удар и твердость проводятся в присутствии геодезиста или в соответствии с согласованной договоренностью о наблюдении за утвержденными работами.
- Осмотр и проверка размеров: ультразвуковой контроль до требуемого уровня приемки, магнитопорошковый контроль готовых поверхностей, если указано, и отчет о размерах по утвержденному чертежу.
- Маркировка и выдача сертификата: номер плавки, марка, идентичность детали и штамп инспектора, обеспечивающие возможность отслеживания после механической обработки и покраски.
Точки проверки, которые покупателям следует заблокировать перед выпуском
Большинство споров по поводу поковок, сертифицированных ABS, возникают из-за деталей, согласованных слишком поздно. Эти позиции стоит записать в заказ на поставку.
- Соответствие класса: класс, указанный на чертеже, должен соответствовать классу, принятому для этого приложения. Повышение класса влияет на требования и управление печью.
- Положение испытательного купона: купоны обычно исходят из продолжения в направлении главного рабочего напряжения, а не из тела детали.
- Объем испытаний: испытание на растяжение при каждой плавке, испытание на удар при расчетной температуре и измерение твердости по всему сечению, где этого требуют правила.
- Уровень и охват проверки: заранее согласуйте план сканирования, эталонный стандарт и формат отчета, в противном случае может потребоваться повторная проверка детали после черновой обработки.
- Политика ремонта: запрещается ремонт сварных швов без одобрения и смешивание дефектов поверхностей без документированной процедуры.
- Припуск на обработку: ведь допуски на кованые и чистовые изделия — это разные вещи. Оставьте достаточный запас для проверки и окончательной обработки, не допуская резки ниже указанного сечения.
- Комплект документации: сертификат, схемы печи, протоколы испытаний, протоколы испытаний и отчет о размерах, все со ссылками на редакцию чертежа.
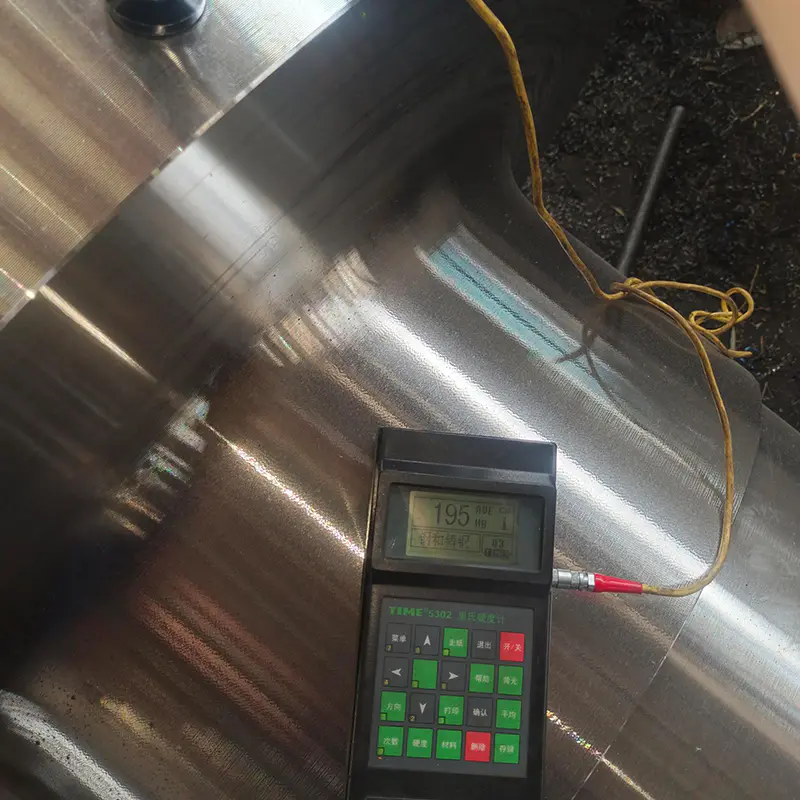 Морские поковки промежуточного вала из стали C45E Поковка промежуточного вала С45Е, 12 100 кг, с термообработкой и прецизионной механической обработкой; согласуйте записи тестирования и лечения на раннем этапе заказа на поставку. Посмотреть продукт →
Записи о термообработке часто являются самой слабой частью файла поставщика. Наш Краткое изложение основ термической обработки металлов объясняет, какие параметры геодезист захочет увидеть.
Почему поковки, сертифицированные ABS, отбраковываются или задерживаются
На практике отказы редко происходят из-за неудачного испытания на растяжение. Они возникают из-за пробелов в доказательствах.
- Сертификат, охватывающий плавку стали, но не отдельное изделие, что нарушает возможность отслеживания единицы продукции.
- Пробный образец, выкованный из другой плавки или подвергнутый другой термической обработке, чем готовая деталь.
- Разброс твердости за пределами нормы, что указывает на неполное превращение при закалке.
- Испытание на удар при неправильной температуре или неправильной ориентации образца.
- Ультразвуковое исследование проводится перед окончательной термообработкой, поэтому результаты больше не отражают состояние при доставке.
- Отсутствуют диаграммы печи или запись загрузки, которая не может связать деталь с конкретным циклом.
- Несанкционированный ремонт сварных швов обнаружен при окончательном обследовании.
- Маркировка теряется при механической обработке, не оставляя возможности связать готовую деталь с ее паспортом.
Любую из этих проблем легко предотвратить и дорого исправить. После окончательной обработки вала повторное испытание обычно означает списание материала или переговоры об уступке.
Срок выполнения, стоимость и стоимость утвержденных работ
Сертификация требует реальных затрат: дополнительные купонные материалы, присутствие инспекторов, дополнительные проверки и рабочая нагрузка по документации, выполняемая параллельно с производством. Для первой статьи ожидайте от одной до трех недель дополнительного времени. В случае повторных заказов, производимых в соответствии с утвержденным графиком работ, этот срок может сократиться до нескольких дней, поскольку проверка переходит на основу наблюдения, а не присутствия при каждом испытании.
Лучшим рычагом является выбор фальсификатора, который контролирует всю цепочку внутри компании. Каждый субподрядный процесс — это еще одна передача отслеживаемости и еще один шанс, что записи прибудут неполными.
ACE Group производит кованые компоненты на участке площадью 55 акров в Цзянсу с крытыми производственными площадями площадью более 50 018 квадратных метров, введенном в эксплуатацию в ноябре 2025 года. В цехе работают электрогидравлические молоты грузоподъемностью 3, 5 и 15 тонн, а также вертикальные кольцепрокатные станки длиной 1 и 1,5 метра, а также газовые нагревательные печи, печи сопротивления термообработки, закалочные ванны, оборудование для индукционной закалки и обрабатывающие центры. Ковка, термообработка, механическая обработка, сварка и покрытие поверхностей выполняются в рамках одной системы качества, которая обеспечивает отслеживание номера плавки на всех этапах от приема стали до ее отправки.
 Поковки баллера руля для морских систем рулевого управления Тяжелые поковки баллера руля направления из сплавов 316L, 45E и 40Cr, массой 8700 кг и D522 × 6002 мм, предоставлены по чертежам для проверки класса. Посмотреть продукт →
Валы, компоненты руля направления, поковки фланцев и болтов, заготовки шестерен и нестандартные детали, изготовленные по индивидуальному заказу, поставляются по чертежам, а протоколы испытаний и обработки подготавливаются для проверки класса. Когда обозначения, класс и график испытаний подтверждаются на этапе предложения, путь сертификации становится предсказуемым.
Сертифицированные ABS поковки успешны или неудачны по подготовке, а не по качеству стали. Укажите оценку, тестовый талон, уровень экзамена и комплект документации до заливки первого заезда, и геодезист станет контрольно-пропускным пунктом на запланированном маршруте, а не препятствием в его конце.
Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощности Качество Новости Свяжитесь с нами -
Категория продукта
ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ