Новости отрасли
Главная / Новости / Новости отрасли / Рынок поковок ветряных турбин: поковки для коробок передач, характеристики и руководство по выбору поставщиков
 Главная / Новости / Новости отрасли / Рынок поковок ветряных турбин: поковки для коробок передач, характеристики и руководство по выбору поставщиков
Новости отрасли
Рынок поковок ветряных турбин: поковки для коробок передач, характеристики и руководство по выбору поставщиков
2026-10-15
Производитель редукторов выигрывает заказ на морскую платформу мощностью 6 МВт, а затем обнаруживает, что ни один утвержденный поставщик не может выполнить прокатку зубчатого венца длиной 1,5 м из 18CrNiMo7-6 в течение 14 недель. Заказ турбины никогда не был рискованным. Ковка была. На рынке штамповки ветряных турбин решающим фактором редко является спрос на чистую энергию. Вопрос в том, можно ли производить крупные, термически обработанные и прошедшие ультразвуковой контроль компоненты по графику и в соответствии со спецификациями.
В этом руководстве описывается, что покупает рынок, где производительность ограничена и какие технические проверки позволяют отличить приемлемую поковку от дорогостоящего брака.
Что на самом деле покупает рынок
Кованое содержимое современной турбины разделено на четыре группы:
- Внутренние детали коробки передач: водила сателлитов, сателлиты, солнечные шестерни, коронные шестерни и промежуточные валы.
- Главная трансмиссия: кованые главные валы, соединительные фланцы и корпуса подшипников.
- Система башни и рыскания: кованые фланцы башни, опорные кольца рыскания и тангажа, а также поворотные кольца.
- Фурнитура гондолы: компоненты ступицы, тормозные диски и крепеж, выдерживающий высокие нагрузки.
Эти детали изготавливаются коваными, а не литыми по последовательным причинам: поток зерен повторяет траекторию нагрузки, усталостное поведение при циклическом крутящем моменте более предсказуемо, а внутренние дефекты можно определить с помощью ультразвукового контроля. Последний пункт носит коммерческий, а не академический характер. Отливка с неприемлемыми показателями пористости часто отправляется в брак на поздних стадиях обработки, после того как большая часть добавленной стоимости уже добавлена.
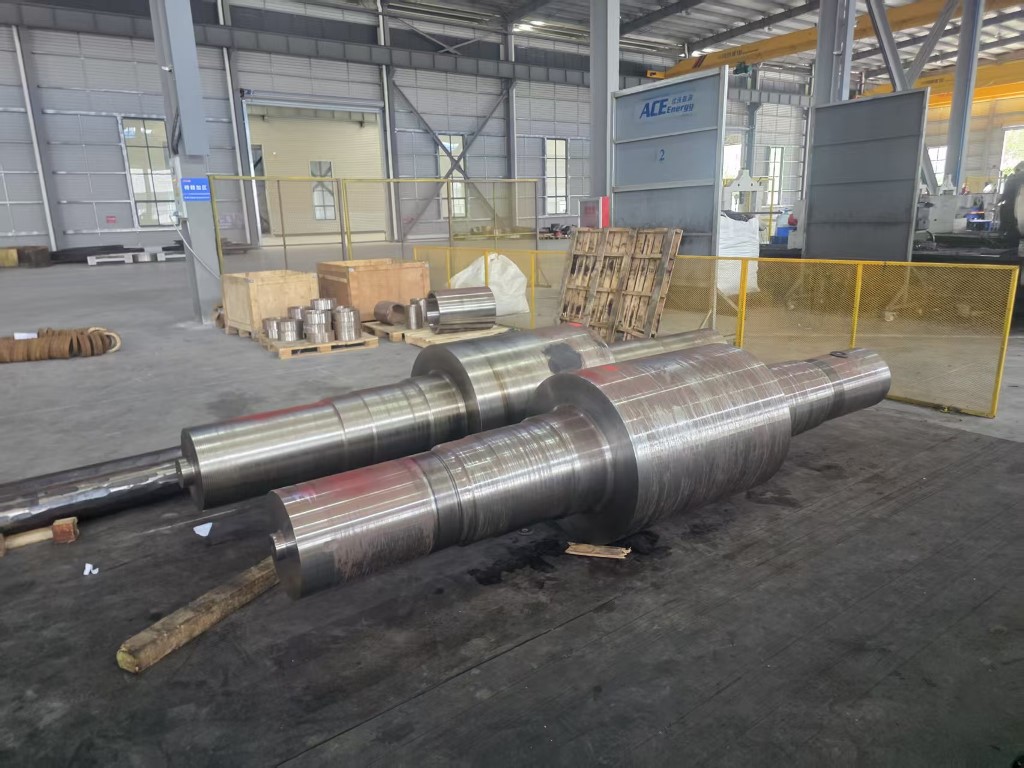 Поковки держателя планеты ветряной турбины мощностью 3–10 МВт Кованые водила для ветряных редукторов мощностью 3–10 МВт, с опциями 18CrNiMo7-6/42CrMo4 и испытаниями UT, PT, MPI для путей тяжелых нагрузок. Посмотреть продукт →
Почему поковки продолжают увеличиваться в размерах
Номинальная мощность резко зависит от диаметра ротора, а крутящий момент зависит от рабочей площади и передаточного числа. Практический результат состоит в том, что редуктор мощностью 3 МВт и редуктор мощностью 10 МВт не отличаются по размерам компонентов в три раза. Они отличаются гораздо большим фактором по диаметру кольца, толщине стенки и весу цельной детали. Планетарные авианосцы, вес которых когда-то составлял менее одной тонны, теперь обычно превышает две-три тонны на морских платформах.
Более крупные поковки одновременно сталкиваются с тремя ограничениями:
- Размер слитка и заготовки, ограничивающий поперечное сечение, которое можно осадить или вытянуть.
- Доступная энергия ковки, выраженная в тоннаже молота или мощности пресса.
- Размеры печи и однородность закалки, от которых зависит, достигнет ли тяжелая секция стабильных свойств через стену.
При превышении любого из этих пределов поставщик либо отклоняет запрос, либо предлагает более длительный срок выполнения заказа с более высоким риском переделок. Оба ответа несут полезную информацию для покупателя.
Спецификации, определяющие приемку
Поковки ветряных редукторов обычно изготавливаются из легированных сталей, таких как 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 или 20MnCr5. Качество имеет значение, но то, что происходит после ковки, имеет большее значение.
Механические свойства и термическая обработка
Закалка и отпуск, цементация гильзы и азотирование дают очень разные профили твердости и ударную вязкость сердечника. Корпус зубчатого венца, закаленный для обеспечения сопротивления поверхностной усталости, не может быть заменен на аналогичный, закаленный индукционной закалкой, без перерасчета контактных напряжений и допусков на деформацию.
Неразрушающий контроль
Ультразвуковой контроль согласованных уровней жесткости является стандартным для поковок коробок передач и главного вала с магнитопорошковым контролем или дефектоскопией обработанных поверхностей. Критерии приемки указаны на чертеже. Поставщика, который не может предоставить воспроизводимый ультразвуковой отчет, не следует рассматривать в качестве поставщика этих деталей.
Припуски на размеры и механическую обработку
Вес отдельной детали, допуск при вытяжке и материал, оставшийся для чистовой обработки, — все затраты на привод. Припуск 6 мм на кольце длиной 1,5 м с коммерческой точки зрения сильно отличается от припуска 12 мм, даже если оба они технически приемлемы.
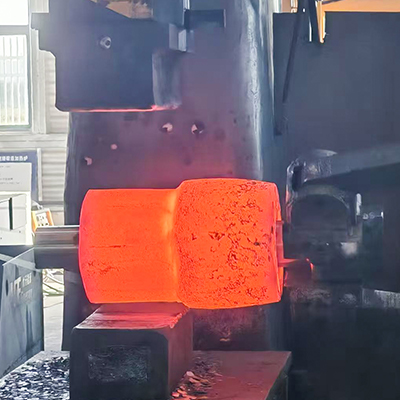 Поковки планетарной шестерни ветровой турбины мощностью 5 МВт–10 МВт Изготовленные на заказ поковки планетарных шестерен 1–3 ступеней для ветряных редукторов мощностью 5–10 МВт из сплава 18CrNiMo7-6 или 42CrMo4 со 100% контролем UT/PT/MPI. Посмотреть продукт →
Типичные поковки ветровой трансмиссии с первого взгляда
| Компонент | Типичный материал | Формирование маршрута | Ключевой осмотр |
|---|---|---|---|
| Планетарный перевозчик | 42CrMo4, 34CrNiMo6 | Открытая штамповка, высадка и вытяжка | Ультразвуковой контроль, механический контроль, размеры |
| Кольцевая шестерня | 18CrNiMo7-6, 42CrMo4 | Прокатка колец, затем механическая обработка | Ультразвуковой контроль, глубина корпуса, деформация после термообработки |
| Солнечная шестерня и планетарная шестерня | 18ХНиМо7-6, 20МнКр5 | Открытая штамповка или осадка, затем зубофрезерная обработка | Глубина корпуса, профиль, ультразвуковой контроль |
| Главный вал | 34CrNiMo6, 42CrMo4 | Открытая штамповка, сильное расстройство | Ультразвуковой контроль, механические свойства, концентричность |
| Фланец башни | С355НЛ, 42КрМо4 | Кольцевая прокатка | Ультразвуковой контроль, плоскостность, положение отверстия |
| Кольцо подшипника рыскания и тангажа | Варианты из 42CrMo4 и подшипниковой стали | Кольцевая прокатка | Ультразвуковой контроль, твердость, допуск дорожки качения |
Производительность прокатки колец часто является настоящим ограничением
Зубчатые колеса, фланцы башни и кольца подшипников производятся методом радиально-осевой кольцевой прокатки, а не открытой штамповкой, поскольку прокатка создает круговой поток зерна, который гораздо лучше сопротивляется окружному напряжению, чем деталь, изготовленная из пластины или вырезанная из блока.
Способность прокатки колец определяется измеримыми пределами:
- Максимальный внешний диаметр обычно составляет от 1 до 1,5 м для мельниц среднего размера, за пределами которого имеется гораздо меньший пул поставщиков.
- Максимальная высота кольца и толщина стенки, определяющие, можно ли прокатывать заготовку венца редуктора в одной последовательности.
- Минимальное соотношение диаметра отверстия и толщины стенки, ниже которого кольцо теряет устойчивость при прокатке.
Покупатель, сравнивающий предложения, должен запросить эти три цифры в письменной форме. Предложение, в котором они отсутствуют, часто является предложением, которое будет передано субподрядчику, добавляя уровень в цепочку поставок и еще одну точку, где отслеживаемость может быть нарушена.
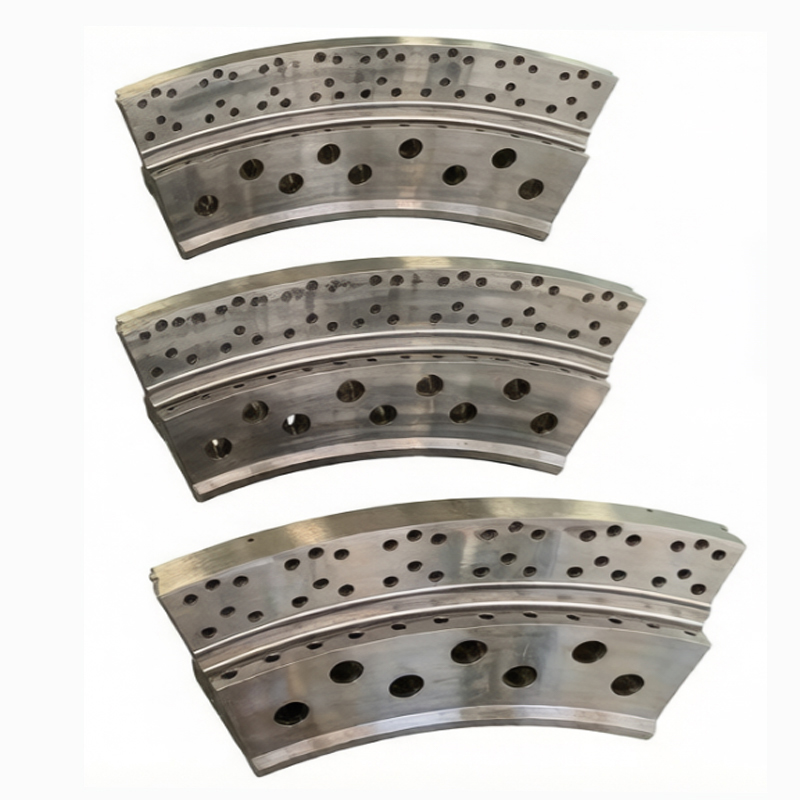
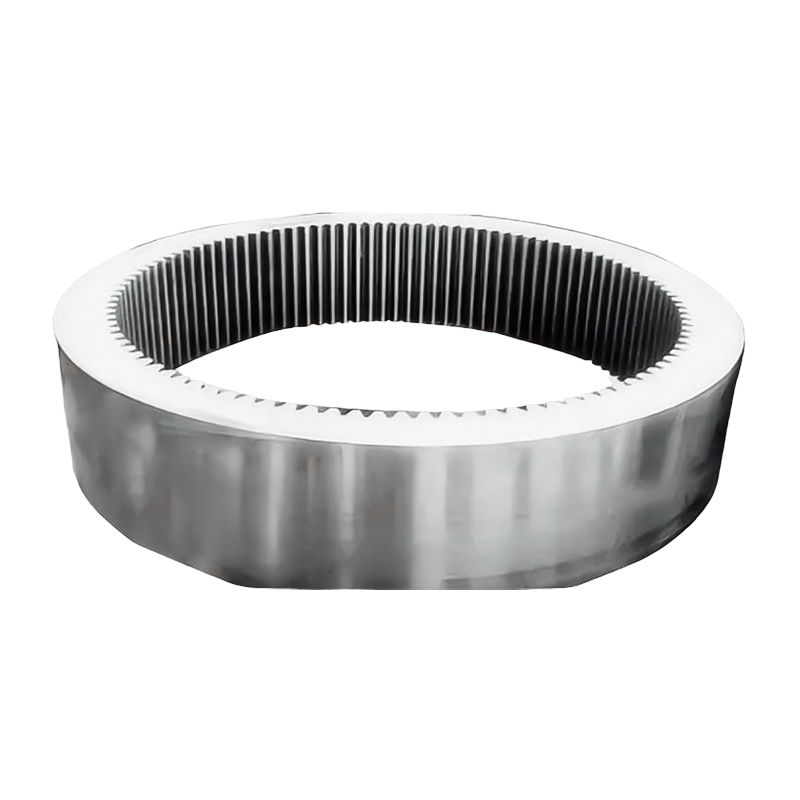 Поковки кольцевых шестерен ветровых турбин мощностью 5–10 МВт Кольцевая шестерня forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. Посмотреть продукт →
Что проверить перед размещением заказа
- Кузнечное оборудование, соответствующее весу детали и конверту, с указанием тоннажа молота или пресса.
- Печи для термообработки с документированными диаграммами нагрузок и возможностью закалки для соответствующей толщины профиля.
- Собственный ультразвуковой и поверхностный контроль с участием квалифицированных операторов и эталонных образцов.
- Прослеживаемость от номера плавки до готовой детали, включая любые субподрядные операции.
- Возможность механической обработки, если вместо черновой поковки требуются готовые детали.
- Документация по первой статье аналогичного проекта, а не общая брошюра.
- Время выполнения заказа включает термообработку и испытания, а не только часы ковки.
- Согласованные коммерческие условия в отношении доработок и несоответствий, заключенные до начала плавки первой плавки.
Где концентрируются затраты и риски
Термическая обработка является наиболее распространенным источником лома при изготовлении крупных поковок коробок передач. Растрескивание при закалке, недостаточная глубина гильзы, чрезмерная деформация и изменение твердости вокруг большого кольца — все это появляется после того, как большая часть затрат на материал и механическую обработку уже использована. Искажение особенно дорого обходится коронным шестерням, поскольку после термообработки деталь необходимо повторно обработать, а припуск необходимо планировать заранее, а не исправлять впоследствии. Обзор основы термической обработки металлов Общение с поставщиком — это быстрый способ проверить, понятен ли процесс или он просто заявлен.
Тестирование — вторая точка концентрации. Ультразвуковой контроль двухтонного планетарного носителя требует времени, требует квалифицированного оператора и дает результаты, которые инженерная группа заказчика может проверить годы спустя. Поставщики, которые рассматривают проверку как формальность, обычно создают проблемы с доставкой, а не с качеством, что затрудняет их обнаружение во время котировок.
Как Группа компаний ACE поддерживает программы Wind Gearbox
ACE Group управляет интегрированной цепочкой тяжелого производства, охватывающей ковку, термообработку, прецизионную механическую обработку, сварные конструкции и покраску тяжелых условий эксплуатации, а ассортимент продукции уже включает поковки для производства электроэнергии для ветровой, гидроэнергетики и атомной энергетики. Основная производственная база Jiangsu ACE Energy Technology начала производство в ноябре 2025 года на участке площадью 55 акров с застроенной площадью более 50 018 квадратных метров.
Оборудование, необходимое для работы с ветряными редукторами, включает электрогидравлические молоты грузоподъемностью 3, 5 и 15 тонн, машины для вертикальной прокатки колец длиной 1 и 1,5 м, газовые нагревательные печи, печи сопротивления термообработки, закалочные ванны, оборудование для индукционной закалки и обрабатывающие центры. Для ветроэнергетических установок ассортимент охватывает компоненты редукторов мощностью от 3 до 10 МВт, включая водила сателлитов, планетарные шестерни первой, второй и третьей ступеней, солнечные шестерни, а также кольцевые шестерни первой и второй ступеней, а также нестандартные поковки и готовые механически обработанные детали.
Рынок штамповки ветряных турбин в целом не испытывает недостатка в мощностях. Не хватает мощностей для крупных, термообработанных, проверенных деталей, поставляемых в предсказуемый график. Покупатели, которые перед размещением заказа подтверждают ограничения на прокатку колец, возможность термообработки и объем проверки, избегают большей части риска задержки и обычно платят за это меньше, поскольку доработка и ускоренная доставка никогда не фигурируют в первоначальном предложении.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощности Качество Новости Свяжитесь с нами -
Категория продукта
ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ