Новости отрасли
Главная / Новости / Новости отрасли / Бесшовные поковки катаных колец: процесс, допуски, материалы и руководство по покупке
 Главная / Новости / Новости отрасли / Бесшовные поковки катаных колец: процесс, допуски, материалы и руководство по покупке
Новости отрасли
Бесшовные поковки катаных колец: процесс, допуски, материалы и руководство по покупке
2026-10-09
Заготовка зубчатого колеса длиной 1,4 м поступает в обрабатывающий цех со слабой линией, проходящей по окружности. Пенетрант ничего не показывает. Ультразвуковой контроль делает, и это либо сварной шов, либо вереница включений, свернутая в пластину. Кольцо отбраковывают по первому артикулу, сроки сборки сдвигаются на две недели, и при покупке возникает справедливый вопрос: а можно ли было этого избежать?
В большинстве случаев да. Все, что вращается под нагрузкой, удерживает давление или передает крутящий момент, должно рассматриваться как бесшовная прокатанная поковка колец, а не как кольцо, вырезанное из пластины или сваренное из прутка. Далее объясняется, что меняется в результате этого выбора, как протекает процесс и что написать на чертеже, чтобы первую деталь, которую вы получите, можно было использовать.
Что на самом деле меняет слово «бесшовный» в этой части
Бесшовность описывает геометрию, а не маркетинг. Бесшовное прокатанное кольцо не имеет кольцевого сварного шва, и поток зерна проходит по окружности, а не поперек стенки. Эти два факта определяют почти все различия, которые заметит покупатель.
- Непрерывный круговой поток зерна, который соответствует окружному напряжению, которое фактически воспринимается зубчатым кольцом, кольцом подшипника или стопорным кольцом.
- Нет сварного шва, поэтому нет встроенного места зарождения трещин и нет зоны термического влияния, расположенной в области наибольшего напряжения детали.
- Отсутствие анизотропии пластин по толщине, поэтому механические свойства остаются более равномерными по всему кольцу.
- Меньше ультразвуковых индикаторов и более простая процедура проверки, что обычно сокращает время первой сертификации изделия.
- Лучшее использование материала. Как только внешний диаметр превысит примерно один метр, при вырезании кольца из пластины потеряется большая часть пластины.
Как происходит процесс изготовления бесшовных катаных колец
Шва изначально нет, поэтому скрывать нечего. Кольцо начинается как перфорированный пончик, диаметр которого увеличивается, а стенки утончаются.
Подготовка заготовок, высадка и штамповка
Заготовку разрезают по весу, нагревают до температуры ковки, выгибают, чтобы закрепить центр, а затем пробивают, чтобы открыть отверстие. В результате получается пончик с толстыми стенками, в котором еще много материала, который нужно переместить.
Радиальная и осевая прокатка
Поршень расположен между ведущим основным валком и натяжным валком, а два осевых ролика контролируют высоту. Каждый проход увеличивает диаметр и уменьшает толщину стенки. Поскольку деформация непрерывна, поток зерен следует по окружности, и внутренняя пористость закрывается. Оператор балансирует радиальное и осевое уменьшение, поэтому кольцо остается круглым и плоским, а не конусообразным или овальным.
Термическая обработка, испытания и механическая обработка
После прокатки кольцо нормализуется, аустенизируется, закаливается и отпускается до заданного состояния, затем проверяется и подвергается механической обработке. Черновая токарная обработка обычно выполняется перед окончательной термообработкой и чистовая обработка после нее, поэтому искажения устраняются там, где это важно.
Сравнение маршрутов для больших колец
Раскатывание – не единственный способ сделать кольцо. Это просто маршрут, который обеспечивает непрерывный поток зерна, и в таблице ниже показано, где это наиболее важно, при наружном диаметре примерно от 300 мм до 3000 мм.
| Маршрут | Поток зерна | Толщина стенки подходит | Типичное использование | Основной риск |
|---|---|---|---|---|
| Бесшовная поковка катаных колец | Непрерывно по окружности | Умеренные и тяжелые стены | Зубчатые кольца, поворотные подшипники, фланцы, детали, работающие под давлением | Производительность прокатки и время изготовления оснастки |
| Кольцо, вырезанное из пластины | В плоскости, с прерывистыми краями | Тонкие стены и небольшая высота | Проставки, крышки, кольца малой нагрузки | Анизотропия и высокий процент брака |
| Сварное кольцо из пластины или прутка | Прервано на сварном шве | Любое, но регулируется сварной шов | Воздуховоды и кожухи, которые не вращаются | Дефекты сварного шва, зона термического влияния, стоимость контроля |
| Литье в песок | Случайный | Тяжелые секции | Большие корпуса с низким напряжением | Пористость и низкая усталостная прочность |
| Открытая штамповка плюс растачивание | Радиальный, частично осевой | Очень тяжелые стенки, меньший диаметр | Валы и диски | Больше обрабатывающего материала и более свободный контроль стенки |
Что нанести на рисунок
Прокатка колец — это процесс постоянного объема, поэтому взаимодействуют все измерения. Ниже приведены сведения, которые чаще всего приводят к провалу первой статьи.
- Внешний диаметр, внутренний диаметр, высота и толщина стенки с допусками. Контролируйте толщину стенки, а не только внешний диаметр.
- Соотношение высоты и стены. Соотношения примерно до 4 к 1 раскатываются чисто; очень плоские, тонкие кольца труднее удерживать плоскими.
- В прокатанном или обработанном состоянии. При прокатке колец обычно оставляют от 3 до 8 мм припуска на поверхность в зависимости от диаметра.
- Концентричность и плоскостность, поскольку раскатанное кольцо может смещаться в овал перед финальным проходом.
- Марка материала, условия термообработки, диапазон твердости и место измерения твердости.
- Уровень приемлемости ультразвука и эталонный стандарт для испытаний.
- Требования к потоку зерна или макротравлению для первого изделия, когда усталостная долговечность имеет решающее значение.
Материалы и термическая обработка
Углеродистые и легированные стали используются для большинства кольцевых работ: 1045, 4140 и 42CrMo4, 34CrNiMo6 и аналогичные марки, для которых важны прочность и прокаливаемость. Такие марки нержавеющей стали, как 304, 316L, 17-4PH и 420, появляются там, где устойчивость к коррозии или износостойкость определяют конструкцию, особенно в пищевом и кормовом оборудовании, а также в деталях насосов и клапанов. Если на столе лежит кольцо из нержавеющей стали, основы поковки из нержавеющей стали стоит проверить до того, как марка будет заморожена, поскольку нержавеющие стали по-другому реагируют на нагрев, деформацию и охлаждение, чем углеродистые стали.
Ковка задает текучесть зерна, а термообработка задает свойства. Нормализация улучшает структуру после прокатки, закалка и отпуск придают прочность и ударную вязкость, а впоследствии часто применяется индукционная закалка зубьев шестерен и изнашиваемых поверхностей. Удержание узкой полосы твердости на большом кольце — это та часть работы, которая отделяет способного поставщика от занятого.
Где катаные кольца оправдывают свою стоимость
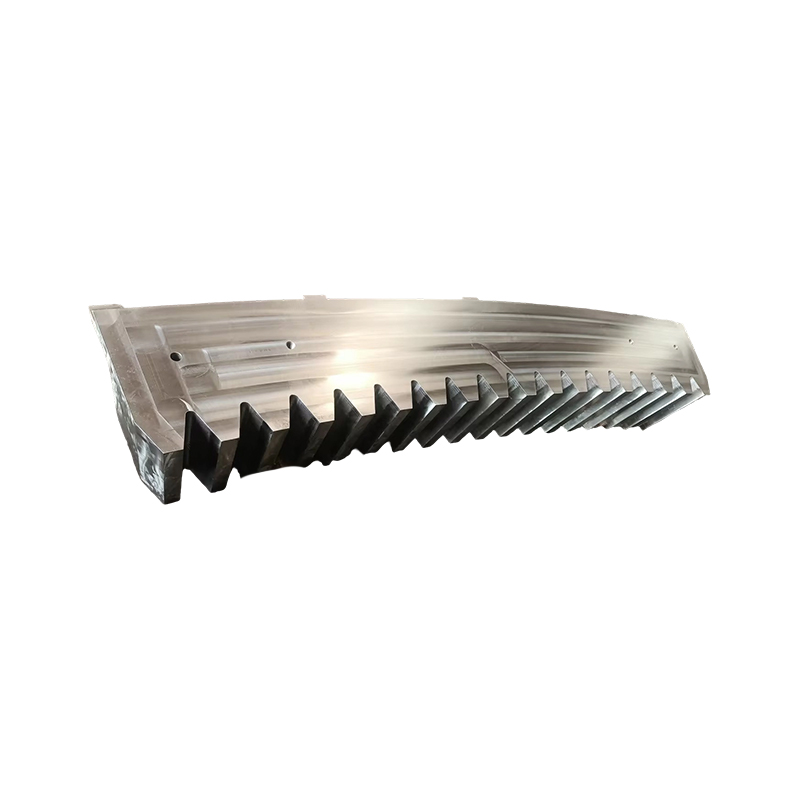
Редукторы ветряных турбин — самый очевидный случай. Кольцевые шестерни, солнечные шестерни и водила планетарной системы на платформах мощностью от 3 до 10 МВт подвергаются реверсивным нагрузкам в течение двадцати лет, и кольцевому сварному шву нет места в этом рабочем цикле.
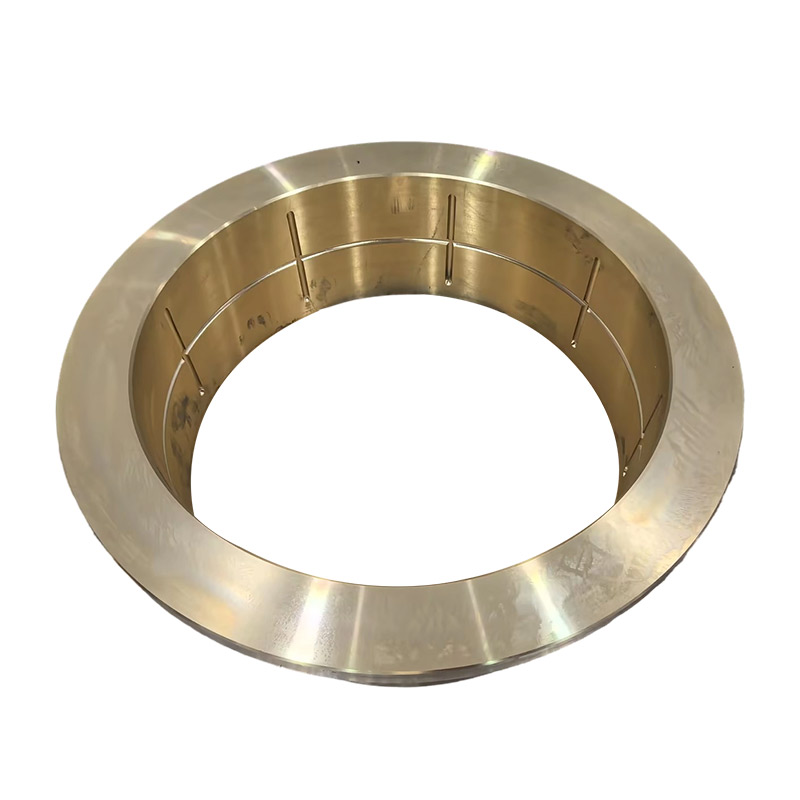
 Поковки кольцевых шестерен ветряных турбин для коробок передач мощностью 5-10 МВт Кольцекатаные поковки для главных редукторов ветряных турбин мощностью 5–10 МВт, поддерживающие планетарную передачу и прецизионно отшлифованные профили зубьев для стабильной передачи крутящего момента. Посмотреть продукт →
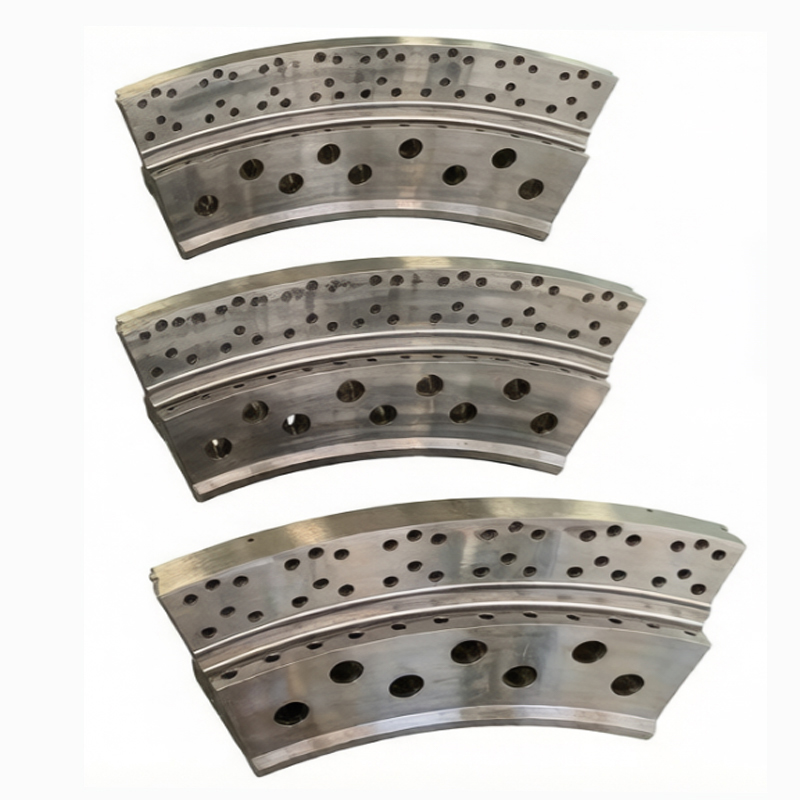
Поворотные подшипники и фланцевые кольца, используемые на кранах, портовом оборудовании и экскаваторах, следуют той же логике. Кольцо выдерживает полную нагрузку машины, а катаное кольцо обеспечивает однородное сечение, которое лучше выдерживает ударные нагрузки, чем разрезанное или сварное кольцо.
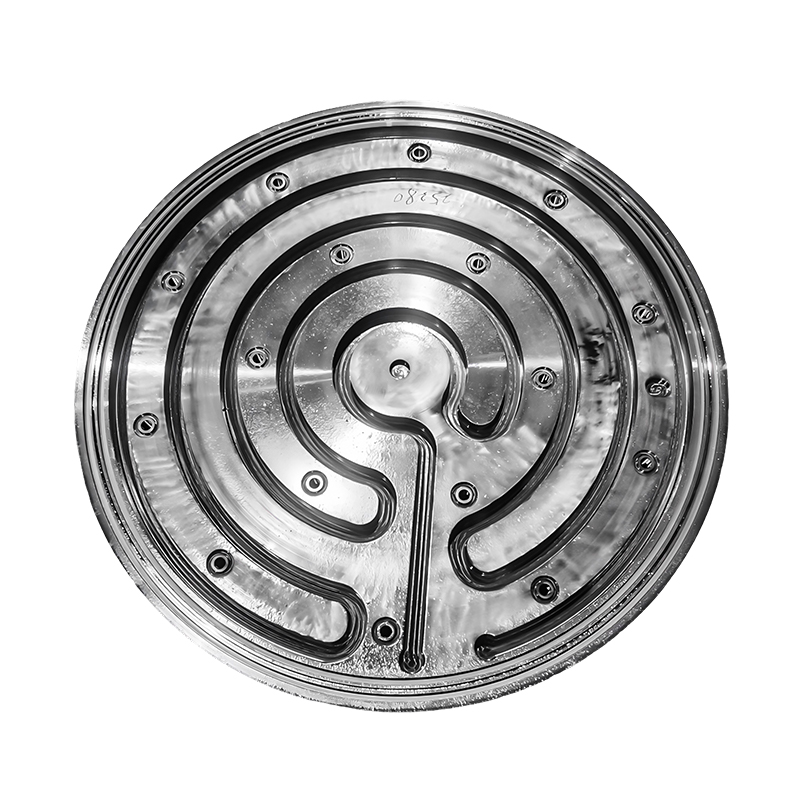
 Поковки поворотных подшипников для судового и портового оборудования Кованые опорно-поворотные устройства для судовых резервуаров, выхлопных и охлаждающих линий, а также портового оборудования, со стабильной конструкцией и надежным уплотнением в сложных условиях. Посмотреть продукт →
Детали, выдерживающие давление, также подходят: трубные решетки, корпуса клапанов, головки обсадных труб и компоненты устья скважины выигрывают от отсутствия внутренних дефектов. В оборудовании для пищевой и кормовой промышленности используются кольца и изнашиваемые детали из нержавеющей стали, где устойчивость к коррозии и гигиена имеют такое же значение, как и прочность. Если конструкция выходит за рамки стандартных размеров, разработка индивидуального маршрута обычно обходится дешевле, чем перепроектирование сборки по каталогу.
Контрольный список поставщиков поковок катаных колец
Сравнение цен между прокатанным кольцом и сварным кольцом редко бывает равным, поскольку сварное кольцо скрывает в общей стоимости сварку, проверку и доработку. Задайте эти вопросы до того, как заказ на покупку будет отправлен.
- Какие кольцепрокатные станы вы эксплуатируете? Вертикальные мельницы класса 1 м и 1,5 м имеют контроль над стенкой и высотой, который не может предложить молотковый цех без валков.
- Какой максимальный вес заготовки и диаметр кольца вы можете обработать? От этого зависит, будет ли ваш конечный внешний диаметр реалистичным.
- Термическая обработка проводится в домашних условиях? Печи нормализации, закалочные ванны, печи отпуска и оборудование для индукционной закалки определяют, повторяются ли значения на чертеже.
- Что включает в себя первый пакет статей? Попросите отчет о размерах, ультразвуковой отчет, сертификат на материал и, если усталостная долговечность имеет решающее значение, макротравление, показывающее поток зерна.
- Может ли поставщик закончить деталь? Околосеточное кольцо все равно требует точения, растачивания и зубонарезки, а иногда и сварные сборки соединены с прокатанным кольцом. Меньшее количество передач означает меньше шансов на потерю толерантности.
ACE Group в Яньчэне, Цзянсу, управляет такой интегрированной цепочкой. Его основная производственная база занимает 55 акров и имеет площадь более 50 018 квадратных метров и была введена в эксплуатацию в ноябре 2025 года. В список оборудования входят 3-тонные, 5-тонные и 15-тонные электрогидравлические молоты, вертикальные кольцевые прокатные станы шириной 1 м и 1,5 м, газовые нагревательные печи, печи сопротивления термообработки, закалочные ванны, индукционные закалочные установки и обрабатывающие центры со сварочным производством и линией покраски для тяжелых условий эксплуатации. ниже по течению.
Для колец, которые вращаются под нагрузкой, удерживают давление или подвергаются повторяющимся ударам, бесшовные катаные поковки колец являются решением по умолчанию, а не модернизацией. Заранее определите толщину стенки, припуск на механическую обработку и уровень контроля, нанесите их на чертеж и подтвердите, что поставщик может прокатывать, термообрабатывать и отделывать кольцо самостоятельно. Эта комбинация устраняет большинство причин, по которым первая статья не удалась, а также устраняет сварной шов, с которого вообще начался разговор.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощности Качество Новости Свяжитесь с нами -
Категория продукта
ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ