Новости отрасли
Главная / Новости / Новости отрасли / Прокатные стальные кольца: процесс прокатки колец, марки и руководство по выбору заготовок для зубчатых колес
 Главная / Новости / Новости отрасли / Прокатные стальные кольца: процесс прокатки колец, марки и руководство по выбору заготовок для зубчатых колес
Новости отрасли
Прокатные стальные кольца: процесс прокатки колец, марки и руководство по выбору заготовок для зубчатых колес
2026-10-08
В вашем запросе указана заготовка зубчатого венца: наружный диаметр 1050 мм, стенка 120 мм, 42CrMo4, закаленная и отпущенная до твердости от 280 до 320 HB. Вы можете вырезать это кольцо из стальной пластины, вырезать из бесшовной трубы или свернуть. Для детали, которая выдерживает крутящий момент и обороты в течение двадцати лет, прокатка обычно является правильным решением, и раннее принятие этого решения позволяет держать бюджет обработки под контролем.
Сначала короткая версия. Прокатные стальные кольца бесшовные, поток зерен в них проходит по окружности в направлении нагружения детали и расходуют гораздо меньше материала, чем кольцо, вырезанное из пластины. Компромисс заключается в том, что прокатка колец имеет свои собственные правила относительно толщины, диаметра и формы стенок. Поставщик, который их игнорирует, доставит овальное кольцо, которое не сможет спасти ни один токарный станок.
Что на самом деле представляет собой катаное стальное кольцо
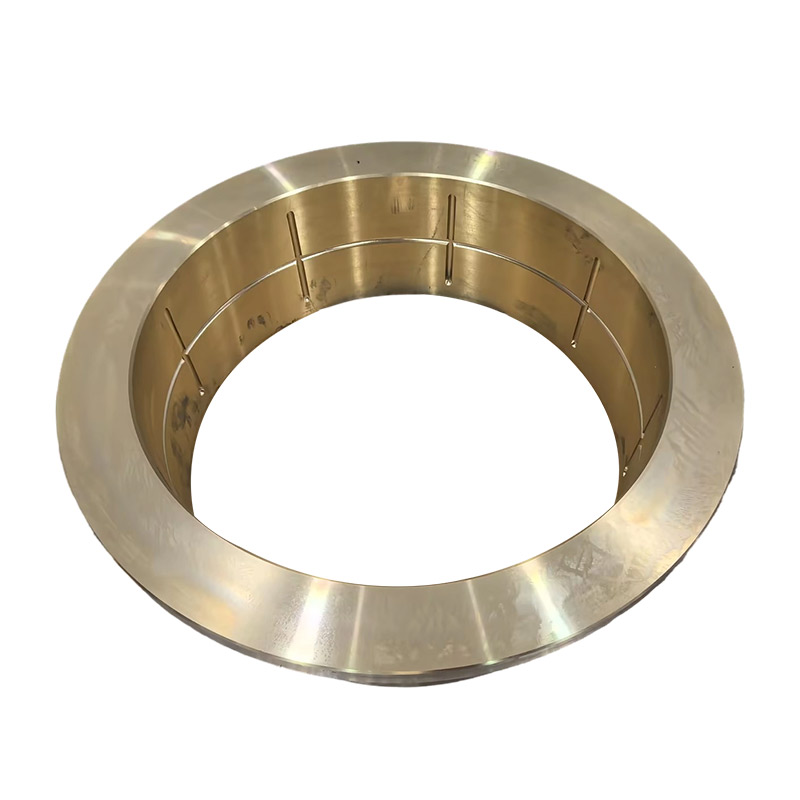
Прокатное стальное кольцо, часто называемое бесшовным прокатанным кольцом, начинается с вырезанной заготовки, а не с пластины. Заготовку нагревают, растягивают, чтобы закрепить центр, и прокалывают, чтобы образовалось отверстие. Затем он поступает на кольцевой прокатный стан, где ведущий валок обрабатывает внешнюю сторону кольца, оправка обрабатывает внутреннюю, а осевые валки удерживают высоту. Диаметр увеличивается, стенка утончается, и зерно изгибается в один сплошной поток вокруг кольца.
Этот последний пункт является причиной того, что этот процесс вообще существует. Ничего не сваривается, поэтому нет шва, который мог бы выйти из строя, а текстура повторяет направление обруча, и именно так зубчатый обод, кольцо подшипника или фланец несут нагрузку.
 Кованые кольца жесткости для оборудования для кормораздачи Бесшовные катаные кольца из стали S355J2G3 для корпусов цилиндров кормораздатчиков, валов роторов и конвейерных труб диаметром 700–2000 мм и массой 200–3000 кг. Посмотреть продукт →
Оснастка настолько проста, что один стан охватывает широкий диапазон размеров, поэтому та же установка, которая прокатывает зубчатое кольцо, может прокатывать кольцо жесткости или заготовку корпуса подшипника при замене оправки.
Что дает прокатка, чего нет при резке
Три преимущества появляются в цехах снова и снова.
- Окружной поток зерна. В кольце, вырезанном из пластины, волокна проходят прямо через секцию, поэтому отверстие и внешний диаметр оказываются с открытыми концами зерен. При многократной нагрузке именно здесь и начинаются трещины.
- Выход материала. При вырезании кольца диаметром 1000 мм из пластины удаляется весь центр. Прокатное кольцо начинается с прошивной заготовки, для изготовления той же готовой детали требуется меньше стали, и для достижения окончательного размера требуется меньше токарной обработки.
- Однородные свойства. Прокатка улучшает структуру и закрывает пористость, поэтому твердость и вязкость вокруг кольца остаются более стабильными, чем при резке пластины или отливке.
Стоимость вытекает из этих трех пунктов. Для больших колец прокатка колец часто обходится дешевле в расчете на готовую деталь, даже несмотря на то, что этап формовки стоит дороже, чем резка пластины, поскольку вы покупаете меньше стали и тратите меньше времени на станок.
Прокат, пластинчатый или трубчатый прокат: практическое сравнение
Когда покупатель спрашивает, стоит ли прокатывать, ответ зависит от размера, загрузки и количества. В таблице ниже представлены компромиссные условия, которые имеют значение на этапе котирования.
| Метод | Поток зерна | Выход материала | Лучше всего подходит для | Следите за |
|---|---|---|---|---|
| Бесшовное катаное кольцо | Непрерывно по окружности | Высокие для больших колец, так как теряется только проколотый центр. | Кольца, нагруженные моментом и усталостью: заготовки шестерен, кольца подшипников, фланцы, щелевые кольца. | Ограничения стана по толщине и высоте стенки; стоимость установки на небольшие партии |
| Вырезаем из тарелки | Прямо через секцию, обнажая концы зерен в отверстии и на ободе. | Низкий, центральный диск становится металлоломом, если не сделать деталь меньшего размера. | Проставки с низкими нагрузками, одноразовые ремонтные кольца, простые крышки. | Снижение усталостных характеристик; Стоимость материала на деталь увеличивается с увеличением диаметра |
| Вырезан из бесшовной трубы | Продольный, параллельный оси | Средний, ограничен стандартными размерами трубок | Тонкие кольца стандартных диаметров и в умеренных количествах. | Мало вариантов размера; толстостенная труба имеет высокую цену за килограмм |
Если кольцо маленькое, малонагруженное и нужно срочно, можно отрезать пластину, и никто не должен вас от этого отговаривать. В тот момент, когда кольцо попадает в трансмиссию, подшипник или границу давления, баланс наклоняется в сторону качения.
Допуски, припуски и детали, которые забывают покупатели
Споры по спецификациям обычно начинаются и заканчиваются материалом и твердостью, но размеры на чертеже решают, можно ли вообще изготовить деталь.
Прокатанный, грубо обработанный или обработанный
Прокатные кольца котируются в трех условиях. При прокатке кольца имеют полный допуск на прокат плюс припуск на механическую обработку. У колец, обработанных грубой обработкой, удалена окалина и приданы прямоугольные поверхности, что улучшает концентричность и экономит время наладки в вашей мастерской. Готовые кольца достигают размеров чертежа с уже прорезанными отверстиями, шпоночными канавками или зубьями, что подходит покупателям, которые не хотят вкладывать средства в тяжелую токарную обработку.
Допуски и припуски
- Диаметр и высота: прокатанные кольца обычно имеют допуск в процентах от диаметра, поэтому кольцо диаметром 1200 мм не будет таким тугим, как кольцо диаметром 300 мм.
- Припуск на обработку: от 3 до 6 мм на поверхность является нормальным, больше, если кольцо закалено и отпущено после прокатки и необходимо компенсировать деформацию.
- Концентричность и плоскостность: согласуйте их заранее, поскольку они определяют конструкцию приспособления и могут добавить вторую операцию.
Геометрию стоит обсудить перед заказом
Кольцевая прокатка предпочитает стенки, достаточно толстые, чтобы оставаться стабильными, и высоту, которую могут контролировать осевые валки. Очень тонкие стенки, очень короткие кольца и ступенчатые внешние формы требуют либо другого процесса, либо дополнительного этапа обработки. Отправьте рисунок и спросите, а не предполагайте.
Марки стали и термическая обработка
Прокатные кольца производятся из углеродистых, легированных и нержавеющих сталей, а также из никелевых сплавов, если этого требует температура эксплуатации. Обычно выбирают марки 1045 и 4140 для обычных деталей машин, 42CrMo4 и 18CrNiMo7-6 для заготовок зубчатых колес, а также марки нержавеющей стали, такие как SS316L и SS420, для которых важна устойчивость к коррозии или износу. У каждой марки есть свое окно ковки, а нержавеющая сталь менее требовательна к температурному диапазону и скорости охлаждения, чем углеродистая сталь.
 Кованые компенсационные кольца из нержавеющей стали SS420 для оборудования подачи Коррозионно- и износостойкие кольца X46Cr13, Ø500–1200 мм и 30–200 кг, подходят для питания технологического оборудования, подверженного воздействию влаги и соли. Посмотреть продукт →
Термическая обработка после прокатки определяет конечные свойства. Нормализация, закалка и отпуск, науглероживание, индукционная закалка и снятие напряжений решают разные задачи, а порядок операций имеет такое же значение, как и настройка печи, поэтому полезно понимать суть процесса. основы термической обработки металлов прежде чем зафиксировать на чертеже диапазон твердости.
Где используются стальные катаные кольца
Ветроэнергетика и производство электроэнергии. Зубчатые венцы коробок передач и водила сателлитов для турбин класса от 3 до 10 МВт подвергаются прокатке, поскольку кованое кольцо обеспечивает реверсирование крутящего момента лучше, чем вырезанная из пластины заготовка, и намного лучше, чем отлитое. Направляющие лопатки гидротурбин, валы генераторов и части обычных ядерных островов следуют той же логике.
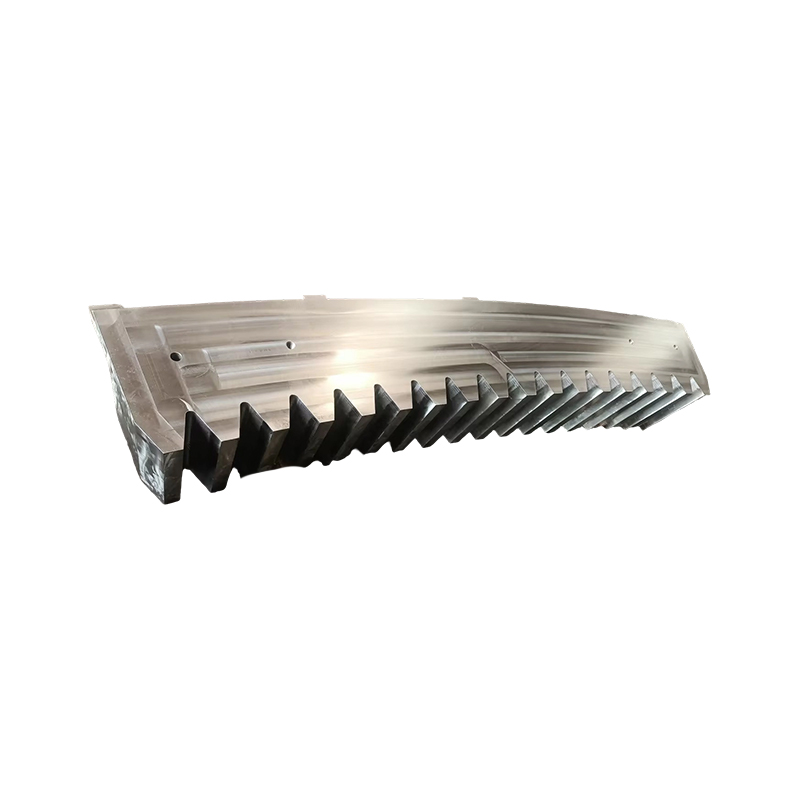
 Поковки кольцевых шестерен коробки передач ветряных турбин для турбин мощностью 5–10 МВт Науглероженные, прецизионно шлифованные коронные шестерни из 18CrNiMo7-6 для главных планетарных редукторов мощностью 5 МВт–10 МВт, с модульными зубчатыми блоками, диаметром 1300–3000 мм, 1400–7000 кг. Посмотреть продукт →
Морская и портовая техника. Гребные валы, промежуточные валы, баллеры и цапфы руля, обоймы поворотных подшипников, кованые фланцы и морские болты — все они основаны на бесшовном кольце или кованом стержне, который начинается одинаково.
Горнодобывающая промышленность, металлургия, нефть и газ. Главные валы дробилок, звенья гусениц экскаваторов, корпуса подшипников прокатных станов, валы роликов, крышки клапанов и головки корпусов представляют собой кольцевые поковки или поковки в открытых штампах, формованные по форме, а затем обработанные по чертежу.
Когда прокатка колец — неправильный выбор
Прокатка не является универсальным ответом, и поставщик, который настаивает на этом для каждой детали, вам что-то говорит. Пропустите его, если кольцо маленькое и слабо нагруженное, когда годовой объем составляет одну или две штуки и инструмент не подлежит амортизации, когда форма действительно неосесимметрична или когда стандартный размер трубы уже соответствует чертежу. Вырезанная пластина, вырезанная труба или сварная и обработанная сборка будут дешевле и так же пригодны для использования.
Смешанные требования являются обычным явлением. В проекте могут потребоваться катаные кольца для пути нагрузки и изготовленные по индивидуальному заказу кованые и обработанные компоненты для кронштейнов, ограждений и корпусов. Поставщик, который занимается обеими задачами: от ковки и термообработки до сварки и окончательной обработки, снимает с вас большую работу по координации.
Что отправить с вашим запросом предложения
Полный запрос позволяет получить ценовое предложение за один раунд вместо трех. Включите следующее:
- Чертеж с окончательными размерами и примечанием о том, какие поверхности являются функциональными.
- Марка стали, состояние термообработки и диапазон твердости.
- Количество в год и за выпуск, с любым прогнозом сверх первого заказа.
- Необходимые испытания: ультразвуковой контроль, магнитопорошковый контроль, механические свойства, исследование твердости.
- Уровень документации, например, сертификат проверки 3.1.
- Состояние поставки: прокатанный, черновой или обработанный.
- Пункт назначения и требуемая дата, поэтому фрахт и время доставки указаны вместе.
Прокатное стальное кольцо — это простой продукт с кратким списком ошибок, которые могут пойти не так: неправильный процесс, слишком тонкая стенка для прокатки, припуск на механическую обработку, который исчезает при термообработке. Урегулируйте их на этапе котирования, а остальная часть проекта пройдет спокойно. Сделайте это неправильно, и вы заплатите за вторую плавку, второй набор инструментов и трудный разговор с вашим клиентом.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощности Качество Новости Свяжитесь с нами -
Категория продукта
ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ