Новости отрасли
Главная / Новости / Новости отрасли / Катаные кольца: процесс изготовления бесшовных колец, руководство по материалам и источникам доставки.
 Главная / Новости / Новости отрасли / Катаные кольца: процесс изготовления бесшовных колец, руководство по материалам и источникам доставки.
Новости отрасли
Катаные кольца: процесс изготовления бесшовных колец, руководство по материалам и источникам доставки.
2026-10-02
Зубчатый венец редуктора ветряной турбины диаметром примерно 1,5 м не начинается с отливки или круга, вырезанного из пластины. Все начинается с разрезанной заготовки, которую нагревают, высаживают, прошивают, а затем зажимают между основным валком и оправкой до тех пор, пока стенка не станет тоньше, а диаметр не вырастет до заданного размера. Из мельницы выходит бесшовное прокатанное кольцо с потоком зерна, который непрерывно движется по окружности, а это именно то, что нужно вращающейся, несущей или удерживающей давление детали.
Краткий ответ для покупателей: когда круглая деталь несет нагрузку более чем в одном направлении, прокатное кольцо обычно является более безопасным способом, чем сварное кольцо или кольцо, изготовленное из листового металла. Остальная часть этой статьи описывает последовательность процессов, выбор материалов, допуски, о которых стоит спорить, а также этапы проверки, которые определяют, будет ли партия принята или отклонена при поступлении товара.
Чем отличаются катаные кольца
Прокатка колец — это процесс горячей формовки, а не процесса резки. Металл деформируется, хотя он пластичен, поэтому структура зерен повторяет окружность, а не разрезается насквозь. Эта единственная характеристика определяет большинство преимуществ, которые волнуют покупателей.
- Нет сварных швов, поэтому нет зоны термического воздействия, которую нужно было бы проверять, квалифицировать или объяснять конечному потребителю.
- Механические свойства остаются неизменными по всему кольцу, что важно для вращающихся или уплотняющихся деталей.
- Толщина стенки может быть близка к конечной форме, поэтому припуск на обработку и объем стружки уменьшаются.
- Профилированные кольца с канавками, ступенями или фланцами часто можно прокатывать рядом с сеткой, устраняя отдельную операцию механической обработки.
Компромиссы тоже реальны. Для прокатки необходимы инструменты, подходящая оболочка станка и достаточное количество, чтобы оправдать установку. Оборудование на этаже устанавливает рабочее окно по диаметру и весу, поэтому цех, в котором работают вертикальные кольцепрокатные станки шириной 1 м и 1,5 м, охватывает определенный диапазон размеров, а детали, находящиеся далеко за пределами этого диапазона, относятся к другому маршруту.
Последовательность раскатки кольца, шаг за шагом
Зная последовательность, легче увидеть, откуда возникают дефекты и задержки.
- Выбор и раскрой заготовки. Записываются марка, номер плавки и вес, размер готового кольца плюс потеря окалины и припуск на механическую обработку.
- Обогрев. Заготовку доводят до температуры ковки в контролируемой печи. Слишком низкая температура может привести к растрескиванию, слишком высокая – к образованию крупных зерен, которые невозможно будет восстановить позже.
- Расстраивает и преформирует. Заготовка растягивается, чтобы разрушить отлитую структуру, и ей придают форму толстой кольцевой заготовки.
- Пирсинг. В заготовке пробивается отверстие для создания начального отверстия.
- Начальная прокатка. Преформа располагается между основным валком и оправкой. Толщина стенки уменьшается по мере увеличения диаметра.
- Раскатываем по размеру. Осевые ролики контролируют высоту, а направляющие ролики удерживают кольцо круглым и центрированным, в то время как оператор отслеживает диаметр и температуру до окончательного размера.
- Пост-кузнечные операции. Термическая обработка, правка при необходимости, механическая обработка, неразрушающий контроль, маркировка и сертификация.
На пятом и шестом шагах рождается большинство многомерных проблем. Если кольцо раскатано некругло или его высота смещается, никакая механическая обработка не поможет его экономически эффективно исправить, поскольку коррекция должна быть сделана из припуска на каждой поверхности.
Сравнение маршрутов изготовления основного кольца
Четыре маршрута охватывают большую часть кольцевых участков и ведут себя по-разному при обслуживании и в механическом цехе.
| Маршрут | Поток зерна | Сварной шов | Выход материала | Типичная посадка |
|---|---|---|---|---|
| Бесшовное катаное кольцо | Непрерывно по окружности | Нет | Высокая, толщина стенок близка к чистой форме | Вращающиеся, удерживающие давление и ударные кольца. |
| Сварное кольцо из пластины или прутка | Прервано на сварном шве | Один или несколько | Умеренный | Кольца большого диаметра с низкими нагрузками, короткие пробеги |
| Кольцо, вырезанное из пластины | Разрезать поперек направления потока | Нет | Низкий, большая часть тарелки становится стружкой | Прототипы и очень небольшие количества |
| Литое кольцо | Случайный, с возможной пористостью | Нет | Возможны высокие, сложные формы | Сложные профили при небольшой нагрузке |
Выбор материалов, соответствующий обязанностям
Углеродистые и легированные стали
Среднеуглеродистые стали используются в обычных конструкционных кольцах, где прочность имеет большее значение, чем устойчивость к коррозии. Марки сплавов, такие как хромомолибденовые, являются «рабочей лошадкой» для закаленных и отпущенных колец, которые должны одновременно обеспечивать высокий предел текучести и хорошую ударную вязкость. Диапазон твердости и требования к ударной нагрузке следует записывать вместе, поскольку одно определяет другое.
Нержавеющие и износостойкие марки
Устойчивость к коррозии меняет весь разговор. Аустенитные марки, такие как SS316L, выбираются для работы в условиях влажной, кислой или гигиенической среды, включая компоненты крыльчаток и мешалок в оборудовании для производства пищевых продуктов и кормов. Мартенситные марки, такие как SS420, выбираются из-за их износостойкости, например, компенсационные кольца, которые прилегают к сопрягаемой поверхности и должны выдерживать истирание без деформации. Нагреватели из нержавеющей стали менее требовательны к регулированию температуры, поэтому практика ковки нержавеющей стали заслуживает тщательного изучения при квалификации поставщика.
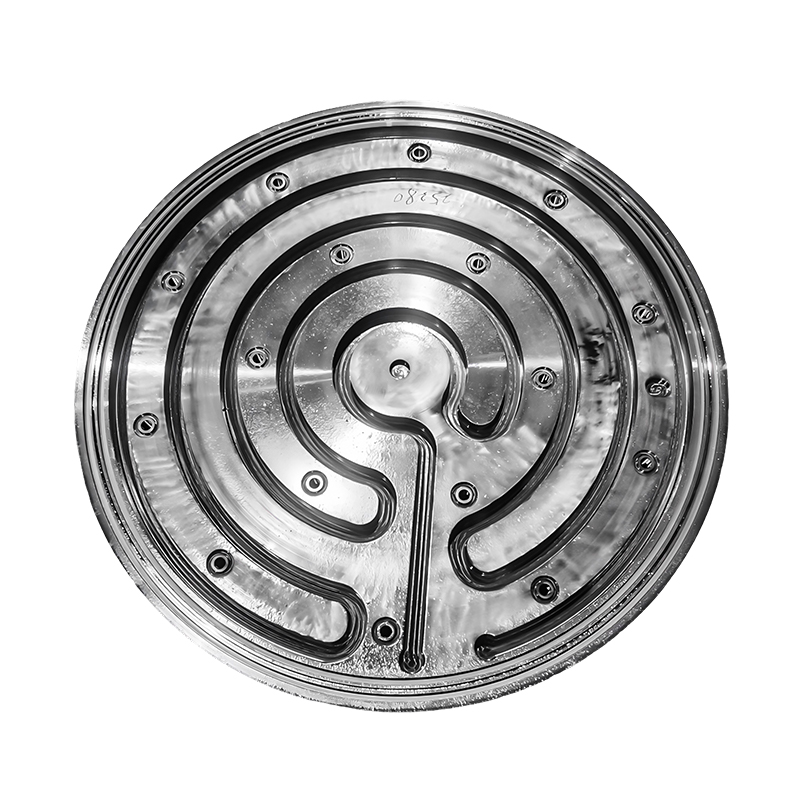
 SS420 Износостойкое кольцо/кованое кольцо Устойчивые поковки деталей В комбикормовом оборудовании сырье может содержать определенное количество влаги, соли и других веществ, проявляющих определенную степень коррозионной активности. SS420 нержавеющая... Посмотреть продукт →
Что нанести на чертеж перед запросом ценового предложения
Полный чертеж предотвращает самые дорогостоящие недоразумения при закупке колец. Как минимум, опишите следующее.
- Наружный диаметр, внутренний диаметр, радиальная толщина стенки и осевая высота с указанием критических размеров.
- Допуски на концентричность, плоскостность, параллельность и округлость указываются после термообработки, а не до нее.
- Припуск на обработку указан как минимум на каждую поверхность и согласован с маршрутом чистовой обработки.
- Состояние термообработки с диапазоном твердости, а не с одним значением твердости.
- Объем испытаний: ультразвуковой контроль заготовок, магнитопорошковый или цветной пенетрант на обработанных поверхностях, а также частота отбора проб для испытаний на растяжение и удар.
- Уровень сертификата материала, например EN 10204 3.1, плюс любые требования к свидетелям третьей стороны.
- Маркировка, отслеживание и упаковка, особенно для колец, которые будут штабелироваться или отправляться морем.
Кольца с тонкими стенками заслуживают особого внимания. Легкое кольцо жесткости с большим диаметром и узкой стенкой легко деформируется при закалке, причем деформация не всегда заметна до окончательной обработки. В этом случае практическим ответом будет большой припуск, запланированный этап правки или другая последовательность термообработки, согласованная до выполнения первого разреза.
 Поковки колец жесткости В комбикормовом оборудовании, особенно для ключевых деталей, таких как корпуса цилиндров, валы роторов и конвейерные трубы грануляторов, смесителей и дробилок, используются кольца жесткости. Посмотреть продукт →
Где катаные кольца делают тяжелую работу
Производство электроэнергии
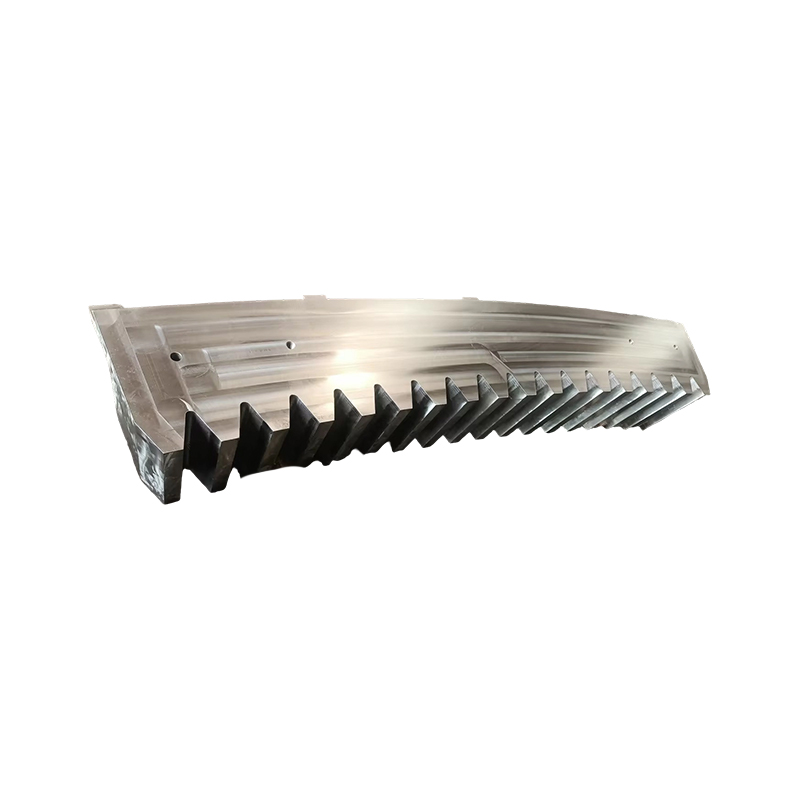
Зубчатые венцы ветряного редуктора, водила сателлитов и кольца подшипников подвергаются реверсивным нагрузкам в течение десятилетий, поэтому бесшовная конструкция и постоянная твердость не подлежат обсуждению. Зубчатые венцы для редукторов класса от 5 МВт до 10 МВт представляют собой типичный пример прокатанного кольца, которое после термообработки должно сохранять жесткую соосность.
 Поковки кольцевой шестерни 1-й/2-й ступени ветровой турбины 5 МВт-10 МВт Изготовленные из легированной стали высокой чистоты, такой как 18CrNiMo7-6, они подвергаются процессам кольцевой прокатки и цементации-закалки. С твердостью поверхности, достигающей 58-62HRC и... Посмотреть продукт →
Гидро- и атомная промышленность следуют той же логике. Компоненты направляющих лопаток, валы генераторов, обычные островные детали и поковки сопел трубопроводов — все они полагаются на направленный поток зерна, а не на сварной ремонт.
Морское, портовое и морское оборудование
Кольца поворотных подшипников, кованые фланцы и соединительные детали, компоненты системы руля направления и морские болты находятся в условиях насыщенного солью воздуха и постоянной вибрации, поэтому сварной шов в обойме подшипника просто невозможен.
Горнодобывающая, металлургическая и нефтегазовая отрасли
Корпуса подшипников прокатных станов, правильные валки, компоненты дробилок, головки обсадных труб, подвески оправок, головки разрыва и детали клапанов производятся в виде колец или кольцеобразных поковок, где ударная вязкость и устойчивость к давлению определяют характеристики материала.
Продукты питания, корма и общее оборудование
Зубчатые кольца, щелевые кольца, фланцы и соединительные кольца для смесителей и конвейеров часто изготавливаются из нержавеющей стали или с закаленной поверхностью. Объемы здесь часто ниже, поэтому решающим фактором становится готовность поставщика обрабатывать меньшие партии без ущерба для контроля процесса.
Проверка и термообработка решают результат
Большинство отказов колец, причиной которых является поставщик, не являются драматичными. Это нахлесты, швы или полоса жесткости, сместившаяся на нижнем конце. Ультразвуковой контроль кованой заготовки позволяет выявить внутренние дефекты перед обработкой, что увеличивает стоимость детали, которая в любом случае будет списана. Картирование твердости на образце показывает, действительно ли закалочная камера выполняет то, что обещает печь.
Термическая обработка колец также заключается в том, что деформация и остаточные напряжения либо контролируются, либо запекаются. Параметры нормализации, закалки и отпуска, равномерность охлаждения и размещение колец в печи - все это влияет на окончательную округлость. Поставщик, который рассматривает термообработку как «черный ящик», передаст проблему на вашу механическую линию, и основы термической обработки металлов заслуживают рассмотрения при аудите процесса.
Выбор поставщика кольцепрокатного оборудования
Сначала посмотрите список оборудования, потому что он определяет, чем магазин действительно может управлять самостоятельно. Поставщик, имеющий ковочные молоты весом от 3 до 15 т, вертикальные станки для прокатки колец шириной 1 м и 1,5 м, газовые нагревательные печи, печи сопротивления термообработки, закалочные ванны, оборудование для индукционной закалки и обрабатывающие центры, может доставить кольцо из заготовки в готовое отверстие, не передавая деталь третьей стороне.
Масштаб также помогает. Производственная база площадью около 55 акров с площадью зданий более 50 018 квадратных метров, введенная в эксплуатацию в ноябре 2025 года, поддерживает многоэтапный поток: от нагрева до прокатки, термообработки и отделки. Такая планировка сокращает время ожидания между этапами, что обеспечивает сохранение температуры и чистоты между операциями.
Тогда задайте вопросы, которые отличают прокатный цех от торговой конторы.
- Кольцо скатывается на дому или покупается в заготовке и перепродается?
- Какие методы ультразвукового и поверхностного контроля применяются и кем?
- Какой диапазон твердости достижим для указанной марки и как он проверяется?
- Кому принадлежат инструменты и как утверждаются кольца для первых изделий?
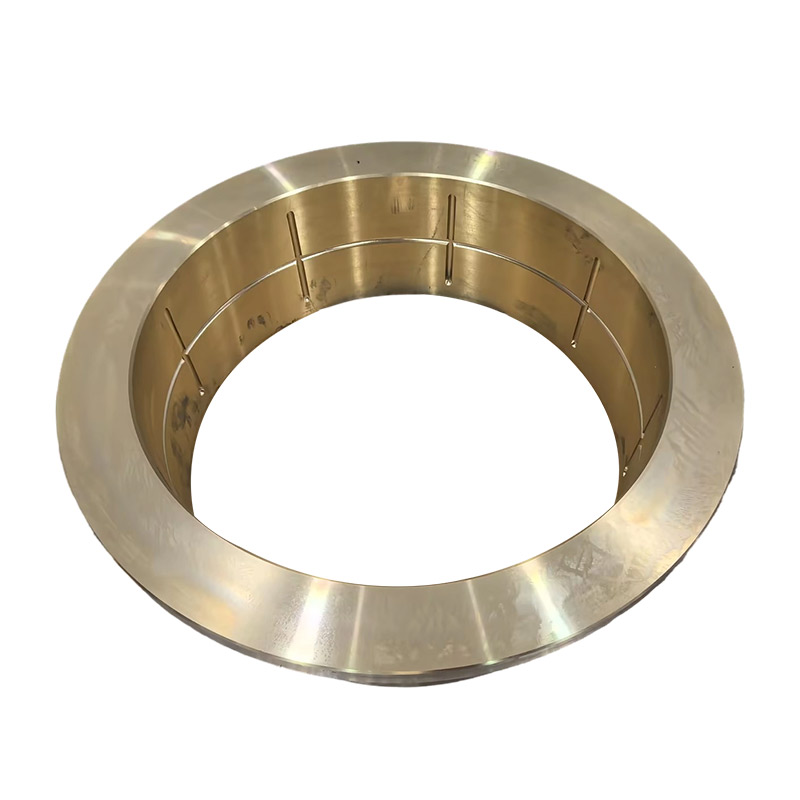
Для размеров и профилей, не входящих в стандартные каталоги, нестандартные и нестандартные кованые кольца Изготовление по чертежу обычно является самым быстрым путем при условии, что на чертеже указаны допуски, объем испытаний и уровень сертификации, описанные ранее.
Свернутые кольца вознаграждают за ранние решения. Зафиксируйте материал, режим термообработки и объем контроля еще до резки первой заготовки, выберите поставщика, у которого прокатка и термообработка находятся под одной крышей, и деталь придет целая, целая и готовая к следующей операции. Оставьте эти детали открытыми, и стоимость проявится позже в виде дополнительной обработки, бракованных плавок или кольца, которое никогда не соответствует чертежу.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощности Качество Новости Свяжитесь с нами -
Категория продукта
ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ