Новости отрасли
Главная / Новости / Новости отрасли / Руководство по поковкам в открытых штампах: процесс, допуски, стоимость и планирование времени выполнения заказа
 Главная / Новости / Новости отрасли / Руководство по поковкам в открытых штампах: процесс, допуски, стоимость и планирование времени выполнения заказа
Новости отрасли
Руководство по поковкам в открытых штампах: процесс, допуски, стоимость и планирование времени выполнения заказа
2026-09-25
Главный вал конусной дробилки весом 12 тонн начинает свою жизнь как слиток весом 18 тонн, и первое решение, которое принимает покупатель, - это не допуск на механическую обработку, а то, какую форму будет иметь металл. Поковки в открытых штампах решают эту проблему для большинства крупных деталей небольшого объема и высокой целостности, поскольку горячая заготовка обрабатывается между плоскими или простыми контурными штампами, которые никогда не охватывают ее полностью. Металл может свободно растекаться вбок, а форма создается за несколько проходов, а не прессуется за один прием. Эта единственная характеристика определяет диапазон размеров, которые вы можете купить, инструменты, за которые вы платите, реалистичные допуски и то, сколько металла останется для механического цеха. В этом руководстве объясняется этот процесс, честно сравнивается его с работой на закрытом штампе и показаны цифры, которые имеют значение при выпуске заказа на поставку.
Поковки в открытых штампах объяснены на практике
При открытой ковке, также называемой свободной ковкой, используется молот или пресс с плоскими, V-образными или простыми матрицами. Оператор или манипулятор вращает и перемещает заготовку между ударами, поэтому окончательная геометрия вырабатывается поэтапно. Основные операции - высадка, уменьшающая высоту и увеличивающая диаметр, зубчатая обработка или вытяжка, уменьшающая сечение и удлиняющая длину, плюс прошивка, штамповка и развальцовка колец на кольцевой мельнице. Типичными изделиями являются валы, диски, кольца, блоки, втулки и ступенчатые валы, длина которых может достигать нескольких метров. Поскольку штампы просты и обычно используются для разных номеров деталей, инвестиции в оснастку остаются низкими, и это основная причина, по которой ковка в открытых штампах остается методом по умолчанию для единичных и небольших партий тяжелых деталей. Компромиссом является контроль размеров: поскольку допуски при штамповке шире, чем при работе с закрытыми штампами, чертежи обычно содержат припуск на механическую обработку, а потом цех режет деталь до окончательного размера.
Ковка в открытых штампах по сравнению с ковкой в закрытых штампах
Начните с решающего правила. Если деталь большая, заказана в небольшом количестве и в любом случае предназначена для механического цеха, ковка в открытых штампах почти всегда является более дешевым путем. Если деталь компактна, требуется десятки тысяч и используется близко к окончательной форме, побеждает штамповка в закрытых штампах. В таблице ниже суммированы различия, которые определяют этот выбор.
| Покупательный фактор | Открытая штамповка | Закрытая штамповка |
|---|---|---|
| Типичный вес детали | От 50 кг до 20 тонн и выше | От нескольких грамм до примерно 50 кг. |
| Оснастка | Плоские или простые штампы, низкая стоимость, часто используются совместно | Специальные штампы, высокая стоимость. |
| Как кованая толерантность | Более свободный, с большим припуском на механическую обработку. | Плотная, близкая к окончательной форме |
| Экономичный размер партии | От одной штуки до нескольких сотен | От тысяч до миллионов |
| Сложность формы | Просто: валы, диски, кольца, блоки. | Сложные ребра, бобышки, тонкие сечения |
| Состояние поверхности | Требуется механическая обработка перед использованием | Лучше, чем кованая поверхность |
Рисунок 1. Сравнение возможностей покупателя оценивается по шкале от 0 до 100.
Радарная диаграмма оценивает оба процесса от 0 до 100 по пяти критериям покупки, где более высокий балл всегда означает лучший результат для покупателя. Ковка в открытых штампах лидирует по размерам, стоимости оснастки и ассортименту материалов, поскольку простые штампы обрабатывают большие поперечные сечения и необычные сплавы без специального инструмента. Ковка в закрытых штампах использует оси точности и объема, поскольку штампы контролируют форму за один ход, а стоимость инструмента распределяется на очень большие партии. Два контура пересекаются посередине, и это пересечение является практической причиной, по которой многие заводы используют оба маршрута: закрытую матрицу для компактных деталей с высокой производительностью и открытую матрицу для больших валов, колец и дисков. Грубо говоря, деталь весом более 500 кг или шириной примерно 600 мм почти всегда попадает на открытую сторону матрицы этого кроссовера. Оценки являются относительными показателями, а не спецификациями, поэтому прежде чем публиковать чертеж, подтвердите реальные ограничения на оборудование конкретной кузницы.
Поток зерна, коэффициент измельчения и свойства, за которые вы платите
Ковка меняет больше, чем геометрию. Он разрушает литовую структуру слитка, закрывает внутреннюю пористость и выравнивает включения по направлению течения металла, поэтому кованый вал превосходит литой или просто механически обработанный аналог по усталостным и ударным нагрузкам. Ключевым числом является коэффициент уменьшения, рассчитываемый как начальная площадь поперечного сечения, деленная на готовую площадь поперечного сечения. Спецификации энергетического, морского и напорного оборудования обычно требуют минимум 3:1, а требовательные приложения требуют 4:1 или более. Полезный вопрос заключается в том, где дополнительное сокращение перестает окупать себя.
Рисунок 2: Относительные свойства в зависимости от степени обжатия при ковке, базовая линия литья 100
Линейная диаграмма отображает относительную ударную вязкость и прочность на растяжение в зависимости от коэффициента обжатия при литье, равном 100. Обе кривые круто поднимаются между 1:1 и 3:1, диапазоном, в котором пористость закрывается и грубая литая структура заменяется более мелкой и однородной зернистостью. Между 3:1 и 4:1 улучшение продолжается, но гораздо более медленными темпами, а после 5:1 линии становятся почти ровными. С коммерческой точки зрения, оплата уменьшения 5:1 детали, которая будет обработана до доли ее поперечного сечения, увеличивает затраты без измеримого выигрыша в свойствах. Две кривые также показывают, почему коэффициент сжатия следует указывать вместе с направлением потока зерна, поскольку продольные свойства улучшаются быстрее, чем поперечные. Практический подход состоит в том, чтобы установить минимальное соотношение исходя из требований к усталости или давлению в проекте, а затем позволить кузнечному цеху выбрать график проходов, который соответствует этому требованию.
Материалы, термообработка и сравнение кованых и литых материалов.
Легированные стали, такие как 42CrMo4 и 34CrNiMo6, используются в большинстве валов, шестерен и колец, а марки нержавеющей стали выбираются там, где важна коррозия или гигиена. В пищевой, кормовой, насосной и морской промышленности нержавеющая сталь 316L обычно используется для изготовления рабочих колес и грязесъемников, а нержавеющая сталь 420 используется для компенсационных колец и других деталей, устойчивых к истиранию. Работа с нержавеющей сталью менее щадящая в печи, поэтому необходимо контролировать нагрев и охлаждение, чтобы избежать сенсибилизации и нежелательного фазового образования. Та же дисциплина, описанная в этом руководстве по ковке поковок из нержавеющей стали, также определяет, насколько после этого потребуется механическая очистка. Термическая обработка после ковки, будь то нормализация, закалка и отпуск или отжиг на раствор, — это то, что в конечном итоге обеспечивает механические свойства, поэтому в спецификации должны быть указаны состояние, положение отбора проб и стандарт испытаний, а не только показатель твердости.
Рисунок 3. Индекс свойств кованых деталей по сравнению с литыми деталями из того же сплава.
На гистограмме показан относительный индекс свойств деталей, кованых в открытых штампах, по сравнению с литыми деталями из того же сплава с параметром отливки, равным 100. Усталостная прочность и внутренняя прочность демонстрируют наибольший прирост, а это именно то, чего можно ожидать, когда пористость закрыта и поток зерен выровнен по траектории нагрузки. Ударная вязкость и прочность на разрыв также улучшаются, хотя и в меньшем объеме. Причина, по которой стержни усталости и прочности настолько длиннее, заключается в том, что отливки сохраняют усадочную пористость и грубые дендриты, которые действуют как места зарождения трещин при циклическом нагружении. Стоит отметить, что индекс описывает типичное поведение, а не гарантированное соотношение для конкретной марки, и преимущество сужается, когда отливка проходит полную термическую обработку и тщательный неразрушающий контроль. Используйте сравнение, чтобы обосновать технологический маршрут при анализе конструкции, а затем подтвердите реальные свойства результатами испытаний от поставщика поковок.
Куда на самом деле идут время выполнения заказа и стоимость
На большом валу, кованом открытым штампом, оснастка редко является самой большой статьей затрат, поскольку штампы просты и часто уже находятся в цеху. Вес материала, количество проходов ковки, циклы термообработки, припуски на механическую обработку и требования к контролю определяют цену. Время выполнения заказа ведет себя таким же образом: большая часть недель проводится до и после молота, а не под ним. В приведенной ниже таблице показана типичная поломка вала весом от 2 до 5 тонн.
Рис. 4. Типичное девятинедельное время выполнения заказа для большого открытого штампованного вала.
На столбчатой диаграмме типичное девятинедельное время выполнения заказа разделено на пять этапов, и эта закономерность часто удивляет покупателей, которые ожидают, что узким местом станет подделка. Подготовка оснастки и приспособлений занимает около двух недель, нагрев и ковка — около полутора, а термообработка — еще две, поскольку большая секция требует контролируемой скорости нагрева и охлаждения. Черновая обработка занимает самый большой отдельный блок за две с половиной недели, а окончательный контроль, ультразвуковой контроль и документирование занимают около одной недели. Идея планирования проста: деньги и время экономятся за счет сокращения припусков на механическую обработку и упрощения маршрута термообработки, а не за счет того, что кузнечный цех требует более быстрого молота. Если график проекта плотный, заранее зарезервируйте мощность печи для термообработки и места для обработки, поскольку эти два этапа наименее гибкие. Также подтвердите, начинается ли указанное время выполнения заказа с момента утверждения чертежа или с момента прибытия материала, поскольку одна эта разница может сдвинуть дату поставки на несколько недель.
Области применения, зависящие от поковок в открытых штампах
Производство электроэнергии является крупнейшим потребителем тяжелых поковок в открытых штампах. В редукторах ветряных турбин класса от 3 до 10 МВт используются кованые сателлиты, сателлиты, солнечные и кольцевые шестерни, на гидростанциях используются направляющие аппараты и валы генераторов, а на атомных станциях используются обычные островные детали, патрубки трубопроводов и трубные решетки. В каждом случае деталь связана с безопасностью, проверена ультразвуковым контролем и, как ожидается, выдержит десятилетия циклических нагрузок.
 Поковки носителя планеты ветряной турбины 3МВт-10МВт Поковки держателя планетарной турбины китайского производителя Посмотреть продукт →
В морской и портовой технике используются кованые валы и рулевые механизмы. Гребные валы, промежуточные валы, кормовые валы, баллеры и цапфы руля изготавливаются методом открытой штамповки, поскольку они сочетают в себе большое поперечное сечение с критическим рабочим циклом, связанным с усталостью, а также потому, что классификационные общества требуют документированного потока зерна и результатов испытаний.
 Поковки карданного вала В качестве основного кованого компонента гребной вал (в частности, морской гребной вал) служит ключевой кованой деталью для гребных винтов, в основном используемых в ... Посмотреть продукт →
Горнодобывающая и металлургическая промышленность переживает кризис. Главные валы конусных дробилок, блоки цилиндров гидромолотов, корпуса подшипников мельниц, роликовые валы и правильные валки являются типичными деталями открытой матрицы, обычно изготовленными из легированной стали с закаленной или обработанной поверхностью рабочей зоной. Покупатели нефтехимической продукции указывают аналогичный маршрут для корпусов клапанов, противовыбросовых превенторов, подвесок оправок и трубных решеток, где уровень контроля часто диктуется сохранением давления и работой с водородом. Поставщик, который занимается ковкой, термообработкой, механической обработкой, сваркой и чистовой обработкой поверхности, устраняет большой риск координации, а наш полный ассортимент кованых компонентов организован по отраслям, поэтому деталь можно быстро адаптировать к конкретному применению.
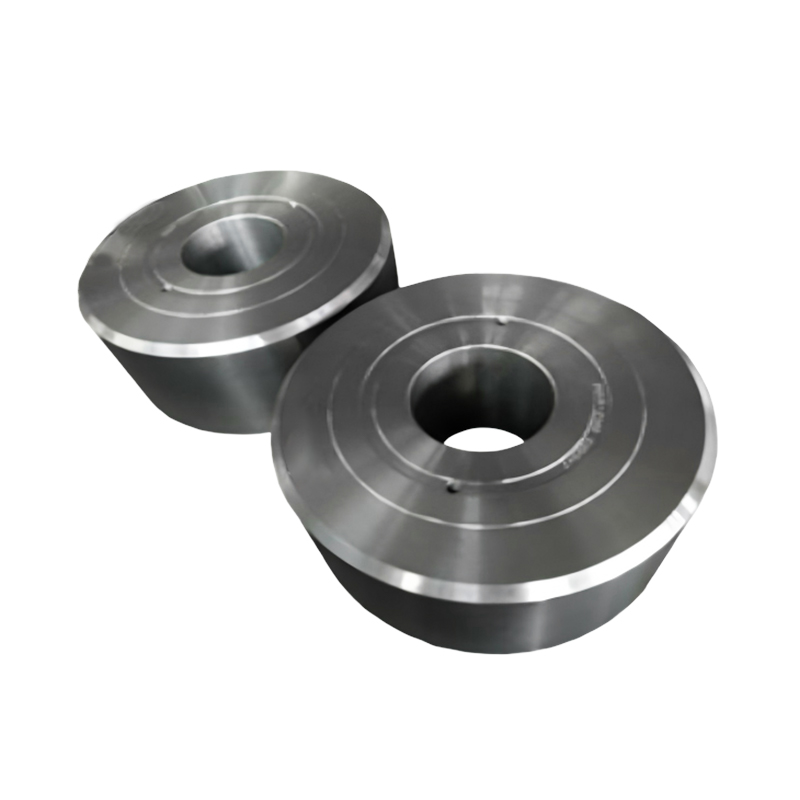
 Поковки главного вала конусной дробилки Изготовленные из различных материалов и обработанные специальными термическими процессами, они обладают сверхвысокой прочностью и структурой «твердая снаружи, прочная внутренняя часть», что делает... Посмотреть продукт →
Как указать открытые поковки в запросе цен
Запрос, на который можно получить быстрый и сопоставимый ответ, содержит следующие элементы.
- Чертеж готовой детали плюс отдельный чертеж поковки, показывающий припуск на обработку и линии разъема.
- Марка материала, стандарт материала и любые приемлемые альтернативы.
- Минимальный коэффициент измельчения и необходимое направление потока зерна.
- Условия термообработки с требованиями к механическим испытаниям, положению отбора проб и стандарту испытаний.
- Требования к неразрушающему контролю, обычно ультразвуковому контролю с приемочным уровнем.
- Состояние поставки: кованое, грубо обработанное или обработанное и окрашенное.
- Количество, запланированная дата поставки и необходимость первого утверждения товара.
Ковка в открытых штампах остается практическим способом изготовления больших, небольших объемов и высокой целостности металлических деталей, и решение о покупке обычно сводится к весу, размеру партии и объему запланированной механической обработки. Укажите степень обжатия, условия термообработки и уровень контроля прямо в спецификации, и в результате процесса будет получена деталь с непрерывным потоком зерна и предсказуемыми свойствами. Оставьте их расплывчатыми, и дополнительные затраты снова появятся позже в виде доработок, отклоненных тестовых образцов или переноса даты поставки. Используйте сравнения в этом руководстве в качестве отправной точки для разговора с поставщиком поковок.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощность Качество Новости Свяжитесь с нами -
Категория продукта
Электроэнергетика Энергетические поковки Поковки для судового и портового оборудования Горнодобывающая и металлургическая промышленность Поковки Поковки для пищевого и кормового оборудования Поковки для нефтехимической промышленности Сварочное производство ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ