Новости отрасли
Главная / Новости / Новости отрасли / Поковки из никелевых сплавов: марки, управление процессом, применение и руководство по покупке
 Главная / Новости / Новости отрасли / Поковки из никелевых сплавов: марки, управление процессом, применение и руководство по покупке
Новости отрасли
Поковки из никелевых сплавов: марки, управление процессом, применение и руководство по покупке
2026-09-18
Однажды на верфи за шесть лет заменили два гребных вала из углеродистой стали, потому что судно пришвартовалось в богатой хлоридом гавани, что первоначальный проект никогда не учитывал. Починка, поковка из никелевого сплава, с тех пор находится в эксплуатации. Урок широко применим: поковки из никелевого сплава решают проблемы коррозии и высоких температур, но только тогда, когда марка соответствует реальным условиям эксплуатации, а процесс ковки сохраняет целостность сплава. В этой статье рассматриваются оценки, ограничения процесса и проверки, которые имеют значение перед заказом.
Что отличает поковки из никелевого сплава
Никелевые сплавы содержат более 30 процентов никеля в твердом растворе, что стабилизирует гранецентрированную кубическую структуру. Эта структура дает три практических преимущества: ударную вязкость при криогенных температурах, полезную прочность выше 500°C и устойчивость к хлоридам, сульфидам и кислотам, которые растрескивают обычную сталь. Дисперсионно-твердеющие марки, такие как сплав 718, идут дальше и достигают предела текучести выше 1000 МПа в результате старения.
Ковка добавляет структурное преимущество, которое невозможно воспроизвести при литье и механической обработке из прутка. Горячая обработка разрушает структуру отливки, закрывает внутреннюю пористость и выравнивает поток зерна по контуру детали. Таким образом, кованый корпус клапана или вал турбины демонстрирует более высокую усталостную прочность при циклическом давлении и вибрации. Для критически важных компонентов это основная причина, по которой на чертеже указана поковка, а не более дешевое литье.
Распространенные марки никелевых сплавов и как их выбрать
Шесть классов охватывают большинство запросов, связанных с промышленной ковкой. В таблице ниже приведены данные по каждому сорту, его типичное содержание никеля и компоненты, которые изготовители обычно изготавливают из него. Подтвердите значения свойств в соответствии с применимыми спецификациями ASTM или ASME для точной температуры.
| Оценка | Типичное содержание Ni | Определяющая характеристика | Обычные кованые детали |
|---|---|---|---|
| Сплав 400 | 63-70% | Устойчивость к морской воде и прочность при минусовых температурах | Судовые валы, баллеры рулей, валы насосов |
| Сплав 600 | 72% мин. | Устойчивость к высокотемпературному окислению | Ролики печи, коллекторы теплообменников |
| Сплав 625 | 58% мин. | Устойчивость к точечной и щелевой коррозии | Корпуса клапанов, детали противовыбросовых устройств, лопатки турбин. |
| Сплав 718 | 50-55% | Дисперсионное твердение, предел текучести более 1000 МПа. | Диски турбинные, валы-шестерни, высокопрочные кольца |
| Сплав 825 | 38-46% | Устойчивость к кислотам, особенно серной и фосфорной. | Детали химических насосов, нефтепромысловые компоненты |
| Сплав С-276 | 57% мин. | Устойчивость к окислительным и восстановительным кислотам | Внутренние устройства реактора, детали скрубберов, высоколегированная арматура |
Выбирайте по среде обслуживания, а не по процентному содержанию никеля. Сплав 718 подходит для вращающихся деталей и крепежных деталей из-за его реакции на старение. Сплав 625 покрывает большинство деталей, находящихся в зоне давления, в высокосернистой нефти и газе. Сплава 825 обычно достаточно для работы с кислотами, а сплав 400 является экономичным вариантом для морской воды. Модернизация до C-276, когда проекту требуется только 625, более чем удваивает затраты на сырье без увеличения срока службы.
Относительная стоимость поковок из никелевого сплава (углеродистая сталь = 1,0)
Стоимость материала – это первая цифра, которую видит покупатель, но это еще не вся картина. На диаграмме показан приблизительный коэффициент стоимости сырья по отношению к углеродистой стали для наиболее распространенных поковок из никелевых сплавов. Сплав 400 является наименее дорогим вариантом никеля, и его стоимость по-прежнему более чем в три раза превышает стоимость углеродистой стали. Сплавы 625 и C-276 в семь-девять раз превышают базовый уровень углеродистой стали, прежде чем начнутся какие-либо работы по ковке. Этот пробел объясняет, почему переход со сплава 825 на сплав C-276 просто из соображений безопасности может привести к более чем удвоению стоимости материала. Дополнительные затраты оправданы, если они предотвращают внеплановую остановку одной кислой скважины, но они должны быть оплачены сервисной средой.
Аспекты процесса ковки, определяющие качество
Никелевые сплавы не поддаются ковке, как углеродистая сталь. Они сохраняют высокую прочность при температуре ковки, медленно проводят тепло и требуют более узкого рабочего диапазона. Три фактора процесса определяют, обеспечит ли поковка ожидаемые свойства:
- Контроль отопления. Большинство никелевых сплавов куются при температуре от 900°C до 1200°C. Выше этого диапазона появляются рост зерен и начинающееся плавление; ниже него происходит наклеп и растрескивание поверхности. Печь должна иметь калиброванные термопары и записанную кривую выдержки.
- Уменьшение и размер зерна. Каждый проход ковки требует достаточной деформации, чтобы разрушить структуру отливки и вызвать рекристаллизацию. Низкое обжатие оставляет смешанную структуру зерен, что снижает усталостную прочность. Вращающиеся детали часто имеют окончательный размер зерна от 4 до 7 по ASTM.
- Термическая обработка. Сплавы на твердом растворе требуют контролируемого охлаждения после завершения ковки. Дисперсионно-твердеющие марки, такие как сплав 718, требуют двухэтапной обработки старением при температуре около 720°C. Протокол печи является единственным доказательством соблюдения графика.
- Контакт с инструментом. Никелевые сплавы быстро теряют поверхностное тепло, поэтому штампы необходимо предварительно нагреть и время контакта свести к минимуму. Энергия молота и скорость пресса имеют такое же значение, как и химический состав сплава.
Эти факторы не являются теоретическими. Фланец, откованный слишком холодной ковкой, может вызвать разрывы, а тот же фланец, подвергнутый старению в печи, может потерять 15 процентов заданного предела текучести, но при этом выглядеть безупречно. Тот же температурный режим применяется к высоколегированным сталям и никелевым сплавам; наш путеводитель по ковка поковок из нержавеющей стали более подробно объясняет типичные ошибки.
Предел текучести при повышенной температуре для кованых материалов
На этой диаграмме сравнивается типичный минимальный предел текучести при повышенной температуре для трех кованых материалов. Сплав 718 выдерживает давление выше 800 МПа даже при температуре 600°C, поэтому он является стандартом для вращающихся деталей, подвергающихся высоким нагрузкам. Сплав 625 постепенно теряет прочность, но все же превышает 400 МПа при 700°C, что делает его подходящим кандидатом для изготовления корпусов клапанов и корпусов, работающих под давлением. Нержавеющая сталь 316 начинается с приличных 290 МПа, а затем быстро снижается при температуре выше 300°C. Инженер-конструктор, который выбирает фланец из нержавеющей стали для линии с температурой 500°C, должен жить в условиях очень низкого допустимого напряжения; поковка из никелевого сплава меняет это предположение. Диаграмма также показывает, почему одни только данные о комнатной температуре могут серьезно ввести в заблуждение при выборе материала.
Где в тяжелой промышленности используются поковки из никелевых сплавов
Поковки из никелевых сплавов применяются там, где отказ обходится дорого. В нефтегазовой отрасли кованые корпуса клапанов из сплавов 625 и 825, противовыбросовые превенторы и головки разрыва удерживают давление в кислых скважинах от арктических температур до температуры выше 200°C. Маршрут ковки устраняет риск пористости, из-за которого отливки трудно использовать для этой задачи.
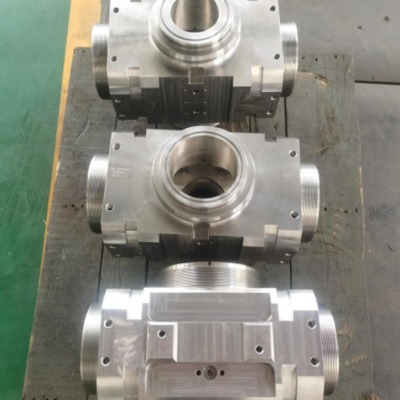 Поковки противовыбросового превентора из никелевого сплава для обслуживания кислых скважин Этот кованый компонент противовыбросового превентора подходит для нефтяных и газовых скважин высокого давления, где плакировка из сплава 625 и фосфатное покрытие обеспечивают коррозионную стойкость и надежное перекрытие устья скважины в экстремальных условиях скважины. Посмотреть продукт →
В производстве электроэнергии используются поковки из никелевых сплавов, температура или коррозия которых превышает пределы нержавеющей стали. Типичными примерами являются сопла ядерных трубопроводов, трубные решетки и валы гидротурбин. Эти детали работают в условиях высоких изгибающих напряжений, и доступ для осмотра после сборки ограничен.
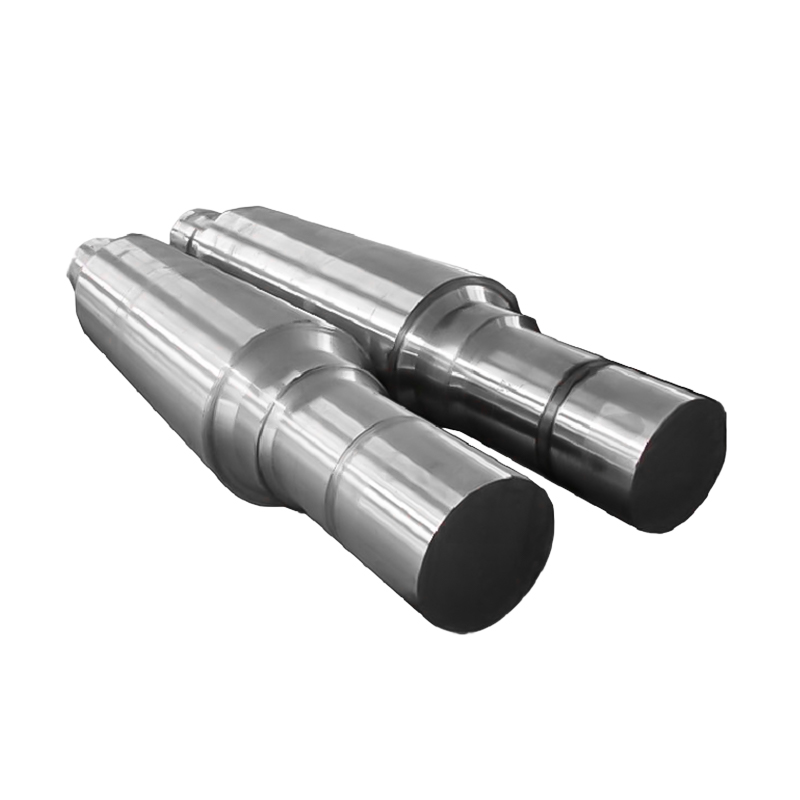 Поковки вала гидроэлектрогенератора для работы с высоким крутящим моментом Этот кованый вал, являющийся основным компонентом трансмиссии турбинных агрегатов, выдерживает высокий крутящий момент, усталость и влажные условия. Указанные размеры и материалы обеспечивают надежное и долгосрочное производство электроэнергии. Посмотреть продукт →
В морской эксплуатации гребные валы и баллеры рулей из сплава 400 устойчивы к образованию ямок в загрязненных портах, где углеродистая сталь быстро выходит из строя. Тем временем химические заводы выбирают сплав 825 или C-276 для изготовления крышек клапанов, корпусов насосов и компонентов реакторов, работающих с кислотой; ультразвуковой контроль этих поковок является стандартным, поскольку ремонт сварных швов в полевых условиях затруднен.
 Сплав 625 Overlay Valve Cover Forgings for Severe Duty Эта кованая крышка клапана с накладкой из сплава 625, разработанная для трехсекционных шаровых кранов, сочетает в себе устойчивость к коррозии и экономичность, что делает ее подходящей для применения в химической и нефтепромысловой промышленности при высоких температурах и высоких давлениях. Посмотреть продукт →
Предел текучести кованых марок при комнатной температуре (МПа)
В столбчатой диаграмме сравнивается типичный предел текучести при комнатной температуре для шести марок кованых изделий. Сплав 718 достигает около 1035 МПа, поскольку его обработка старением приводит к мелкому диспергированию упрочняющих фаз. Сплав 625 обеспечивает давление примерно 490 МПа и является практическим выбором для многих деталей, работающих под давлением, поскольку он сочетает в себе умеренную прочность с превосходной коррозионной стойкостью. Более низкие оценки не являются неудачами; они просто подходят для проектов с низким уровнем стресса и ограниченным бюджетом. Распространенной ошибкой является приравнивание более высокого предела текучести к лучшему качеству ковки. В действительности, более высокая прочность часто приводит к снижению пластичности и более требовательным процедурам сварки, поэтому марка должна соответствовать нормам проектирования и плану производства.
Что проверить перед заказом поковок из никелевого сплава
Покупка поковки из никелевого сплава требует большей проверки, чем заказ стандартного фланца из углеродистой стали. Сертификат материала сам по себе не доказывает, что деталь обладает требуемыми свойствами. Полная спецификация покупки должна включать:
- Прослеживаемость материалов. В сертификате EN 10204 3.1 должны быть указаны номер плавки, состав и результаты механических испытаний той же партии термообработки и термообработки, что и поставляемая деталь.
- Неразрушающий контроль. Укажите ультразвуковой метод и уровень приемки. Для деталей, работающих под давлением, обычно используется отверстие с плоским дном диаметром 1,2 мм; пропишите это в заказе на поставку.
- Проверка размеров. Согласуйте концентричность отверстия, плоскостность поверхности фланца и припуск на обработку, чтобы проверка после обработки не стала спором.
- Протоколы термообработки. Для выдержанных сортов запросите фактическую диаграмму зависимости времени от температуры, а не заявление о том, что старение было проведено.
- Размер зерна, когда этого требует конструкция. Кольца и вращающиеся компоненты, подвергающиеся высоким нагрузкам, обычно соответствуют стандартам ASTM от 4 до 7.
Задокументируйте эти требования до размещения заказа и не выпускайте поковку до завершения оформления документов. Быстрое сравнение свойств делает критерии выбора видимыми, когда коммерческая команда ведет переговоры с фальсификатором; В приведенной ниже таблице показаны три наиболее обсуждаемых семейства материалов.
Сравнение служебных свойств кованых материалов (оценка 1–10)
Радарная диаграмма сравнивает сплав 625, нержавеющую сталь 316 и углеродистую сталь по пяти критериям эксплуатации по шкале от одного до десяти. Сплав 625 обладает превосходной коррозионной стойкостью и жаропрочностью, поэтому его так часто используют в корпусах клапанов и устьевых поковках. Нержавеющая сталь 316 сочетает в себе умеренную коррозионную стойкость с хорошей свариваемостью, но быстро теряет прочность при повышении температуры. Углеродистая сталь остается самым дешевым и наиболее пригодным для сварки выбором, когда рабочая среда мягкая и расчетное напряжение низкое. Диаграмма также ясно показывает компромисс: производительность и экономическая эффективность движутся в противоположных направлениях. Использование такого рода сравнения во время рассмотрения проекта помогает покупателю, инженеру и фальсификатору договориться о одних и тех же критериях выбора.
Почему поставщик комплексной ковки снижает ваш риск
Специализированный кузнечный цех может изготовить хорошую заготовку, но поставщик полного процесса устраняет большую часть рисков, связанных с интерфейсом. Когда одна компания контролирует нагрев, ковку, прокатку колец, термообработку, механическую обработку и окончательный контроль, сертификат на материал остается с физической деталью от заготовки до отправки.
Такая интегрированная структура сокращает время поставки нестандартных компонентов. Фальсификатор может регулировать коэффициент уменьшения, изменять график старения и повторно обрабатывать тестовые купоны за один цикл вместо координации работы нескольких поставщиков. Спросите, какие процессы являются внутренними; ответ обычно показывает, где скрываются проблемы с качеством.
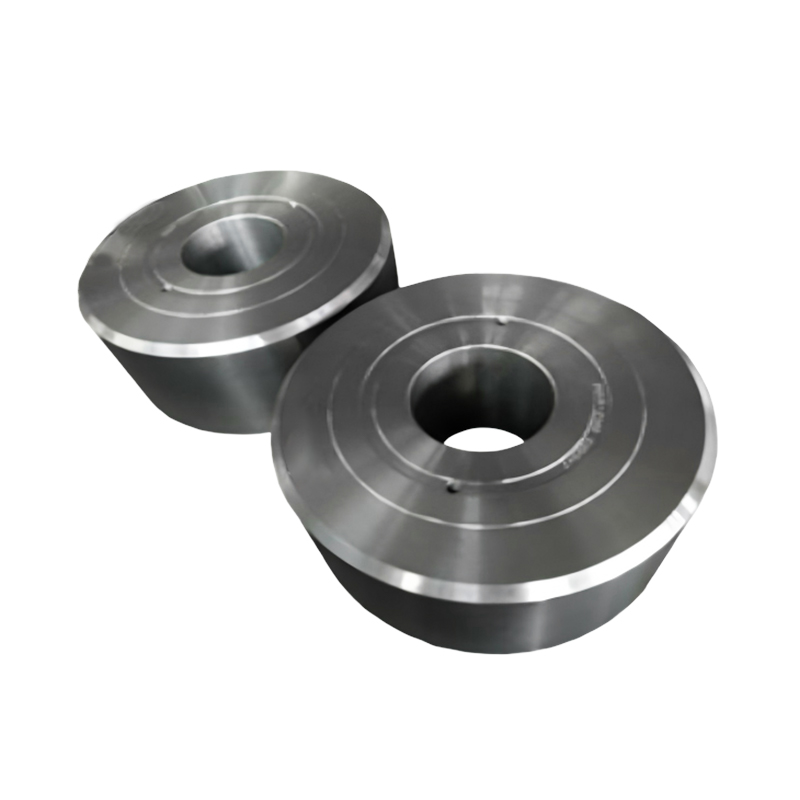
В цехе ACE Machinery в Яньчэне работают 3-тонные, 5-тонные и 15-тонные электрогидравлические молоты, вертикальные кольцевые прокатные станы шириной 1 и 1,5 метра, печи для термообработки с полной записью и обрабатывающие центры с ЧПУ. Этот диапазон оборудования определяет максимальный размер секции и размеры колец, доступные из одного источника. В сочетании с собственными сварочными работами и обработкой поверхности одно и то же предприятие может поставить готовый компонент, а не выполнять серию операций по передаче. Для чертежей, не соответствующих стандартным элементам каталога, нестандартная услуга индивидуальной ковки закрывает зазор между стандартной заготовкой и полностью обработанной деталью.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощность Качество Новости Свяжитесь с нами -
Категория продукта
Электроэнергетика Энергетические поковки Поковки для судового и портового оборудования Горнодобывающая и металлургическая промышленность Поковки Поковки для пищевого и кормового оборудования Поковки для нефтехимической промышленности Сварочное производство ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ