Новости отрасли
Главная / Новости / Новости отрасли / Горячая штамповка стали для ветроэнергетики: подробное описание компонентов коробки передач
 Главная / Новости / Новости отрасли / Горячая штамповка стали для ветроэнергетики: подробное описание компонентов коробки передач
Новости отрасли
Горячая штамповка стали для ветроэнергетики: подробное описание компонентов коробки передач
2026-09-11
Редуктор морской ветряной турбины мощностью 10 МВт передает крутящий момент, достаточный для перемещения грузового локомотива, однако он должен помещаться внутри гондолы ветряной турбины на высоте ста метров над землей. Водила сателлитов, сателлиты, солнечные шестерни и коронные шестерни внутри этого редуктора изготовлены методом горячей ковки из стали. Если одна из этих поковок имеет внутренний дефект, это не приведет к простой замене детали. Это означает крановое судно, снятие трансмиссии и недели потери энергии. Вот почему горячая ковка стали для ветроэнергетической промышленности рассматривается как критически важный этап с точки зрения безопасности, а не как рутинная работа по формованию металла.
Почему горячая ковка компонентов ветрогенераторов
Горячая ковка является предпочтительным методом изготовления деталей трансмиссии ветряных редукторов, поскольку она обеспечивает непрерывный поток зерна и закрывает внутренние пустоты, которые литье не может надежно устранить.
Когда сталь затвердевает в форме, в ней образуются усадочные полости, газовая пористость и локальная сегрегация. Горячая ковка сжимает заготовку при температуре от 1150 до 1250 градусов по Цельсию, устраняя дефекты и улучшая структуру зерен. Результатом является более высокая плотность, лучшая усталостная прочность и более стабильные механические свойства по всему компоненту. Трансмиссии ветряных турбин испытывают полный цикл напряжений при каждом обороте ротора, поэтому усталостная прочность определяет срок службы в большей степени, чем статическая прочность. Испытания стали 42CrMo4 показывают, что кованый материал может обеспечить предел выносливости примерно на 30–40 процентов выше, чем у той же марки в литой форме. Этот запас часто отделяет 20-летнюю трансмиссию от преждевременного выхода из строя в середине срока службы.
На приведенной выше диаграмме сравнивается горячая ковка и литье по шести критериям, которые имеют значение для деталей ветровой трансмиссии. Кованая сталь демонстрирует явное преимущество в усталостной прочности и зернистой структуре, поскольку процесс деформации выравнивает поток металла по пути нагрузки. Внутренняя прочность также лучше у поковок, поскольку сварные швы на этапе сжатия закрывают усадочную пористость, остающуюся в литых секциях. Литье имеет более высокие показатели экономической эффективности и времени выполнения заказа, поэтому большие корпуса редукторов и ненагруженные крышки по-прежнему производятся в виде литья. Однако компоненты, воспринимающие крутящие и изгибающие нагрузки, всегда представляют собой поковки. Если вы ранжируете эти критерии по их влиянию на доступность турбины, то кованый маршрут выигрывает для деталей трансмиссии.
Кованые компоненты внутри ветряного редуктора
В большинстве ветряных редукторов используется планетарная конструкция, позволяющая увеличить скорость ротора примерно с 10 об/мин до 1000 об/мин, необходимых генератору. Кованые детали сосредоточены на планетарных ступенях, где крутящий момент самый высокий.
Планетарный перевозчик
Планетоноситель является структурным ядром каждой планетарной ступени. Он удерживает от трех до шести валов сателлитов в точных радиальных положениях, передавая полный крутящий момент турбины. В редукторе мощностью от 5 до 10 МВт кованая заготовка водила планетарной передачи обычно весит от 1200 до 2800 кг. Процесс ковки должен создавать равномерный поток зерна вокруг отверстий штифтов, поскольку эти области подвергаются наибольшему циклическому напряжению. Цельный кованый держатель позволяет избежать сварных швов, которые в противном случае стали бы местами возникновения усталости.
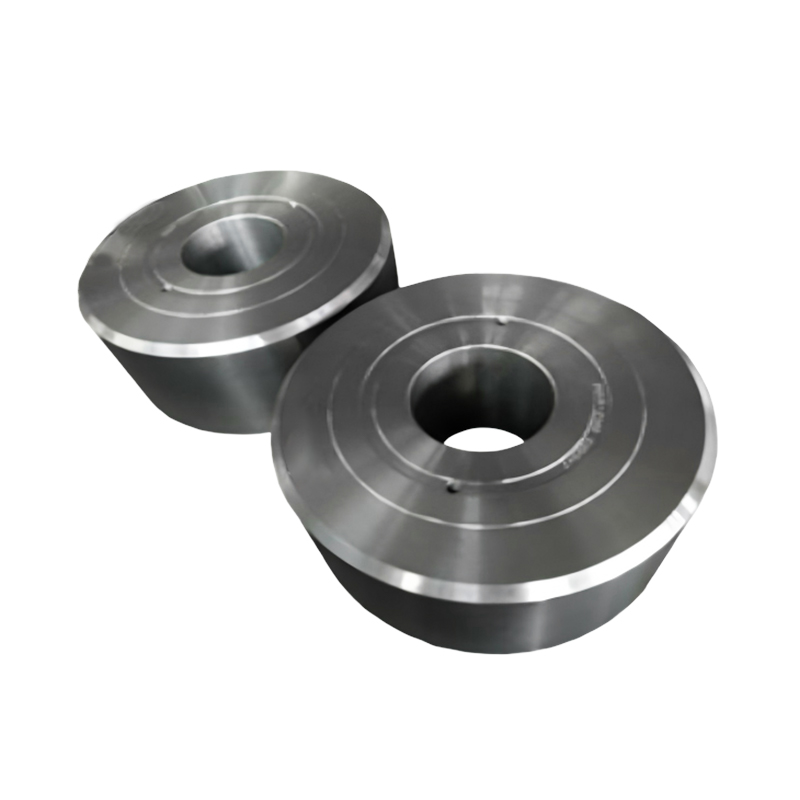
 Кованый планетарный держатель для редукторов ветряных турбин мощностью 3–10 МВт Этот цельный кованый держатель подходит для ступеней редуктора мощностью 5–10 МВт и обеспечивает равномерный поток зерна вокруг отверстий под пальцы, что позволяет выдерживать высокие циклические нагрузки. Изучите его, чтобы найти надежные турбинные трансмиссии большой мощности. Посмотреть продукт →
Planet Gear и Sun Gear
Планетарные шестерни одновременно входят в зацепление с солнечной и кольцевой шестернями, что распределяет передаваемую нагрузку между несколькими контактами зубьев. В турбине мощностью от 5 до 10 МВт планетарная передача первой ступени передает наибольший крутящий момент при самой низкой скорости. Солнечные шестерни вращаются быстрее и требуют закаленной стали, чтобы противостоять износу боковой поверхности зубьев. Оба компонента обычно изготавливаются из стали 18CrNiMo7-6 или эквивалентной марки цементации. Кованая заготовка подвергается грубой механической обработке, зубчатой нарезке, цементации и шлифовке до окончательного профиля.
 Закаленные поковки планетарных шестерен для редукторов мощностью 5–10 МВт Планетарные передачи первой ступени обладают наибольшим крутящим моментом на низкой скорости, поэтому необходимы кованые заготовки из 18CrNiMo7-6 с науглероженными поверхностями. Этот продукт охватывает все три планетарные стадии. Посмотреть продукт →
Кольцевая шестерня
Зубчатый венец представляет собой кольцевое пространство большого диаметра с внутренними зубьями. Ее можно изготовить в виде цельной кольцевой поковки или в виде сегментно-сварной сборки, однако цельные поковки лучше распределяют нагрузку, поскольку ни один сварной шов не пересекает зону напряжения. Кольцевая прокатка на вертикальном кольцевом стане создает ориентацию зерен, повторяющую направление корня зуба, что повышает сопротивление усталости при изгибе. Заготовка венца редуктора мощностью от 5 до 10 МВт может весить от 1800 до 3500 кг в зависимости от конструкции редуктора.
 Цельные поковки кольцевых шестерен для ветряных турбин мощностью 5–10 МВт Заготовки зубчатых венцов большого диаметра (до 3500 кг) отличаются ориентацией зерна при прокатке по кольцу и отсутствием сварных швов. Этот продукт поддерживает передачу высокой мощности благодаря прецизионно отшлифованным внутренним зубьям. Посмотреть продукт →
На горизонтальной гистограмме выше показаны типичные массы кованых заготовок для основных вращающихся компонентов ветряного редуктора мощностью от 5 до 10 МВт. Кольцевые шестерни — самые тяжелые заготовки в комплекте, зачастую превышающие 3500 кг до термообработки и черновой обработки. Держатели сателлитов являются второй самой тяжелой группой, поскольку они представляют собой диски большого диаметра с несколькими отверстиями под штифты. Валы-шестерни находятся в среднем диапазоне, а сателлиты и солнечные шестерни легче, но по-прежнему требуют высоколегированной стали и тщательной обработки ковкой. Эти веса определяют необходимую мощность молота или пресса, размер нагревательной печи и диапазон обработки. Поставщик с молотом грузоподъемностью 15 тонн и кольцепрокатным станом длиной 1,5 метра может охватить весь ассортимент, не разделяя заказы между несколькими поставщиками.
Процесс горячей ковки от заготовки до заготовки
Преобразование стальной заготовки в сертифицированную поковку ветряного редуктора осуществляется в контролируемой последовательности, сочетающей в себе деформацию, термическую обработку и проверку.
- Проверка заготовки. Перед началом каких-либо работ входящая заготовка подвергается ультразвуковому контролю для подтверждения внутренней целостности.
- Обогрев. Заготовка медленно нагревается, а затем выдерживается при температуре от 1150 до 1250 градусов Цельсия в газовой печи.
- Расстраивает. Осевое сжатие разрушает структуру отливки и измельчает зерно.
- Предварительное формование. Вытягивание и блокировка создают промежуточную геометрию, близкую к окончательной заготовке.
- Окончательная ковка. Формование в закрытом или открытом штампе определяет внешний контур и критическую толщину.
- Кольцевая прокатка. Для зубчатых венцов и других кольцевых деталей вертикальный кольцевой прокатный стан расширяет заготовку до необходимого диаметра и сечения.
- Контролируемое охлаждение. Медленное и равномерное охлаждение предотвращает отслаивание и накопление остаточных напряжений.
- Грубая механическая обработка и повторный контроль. Заготовка подвергается грубой обработке для удаления окалины и поверхностных дефектов, после чего проводится еще один ультразвуковой проход.
На приведенной выше диаграмме показано, как номинальная мощность морских ветряных турбин выросла с 4 МВт в 2016 году до 12 МВт в 2026 году. Каждое увеличение мощности турбины заставляет коробку передач передавать больший крутящий момент в той же физической среде. Больший крутящий момент означает более крупные водила сателлитов, большие зубчатые венцы и более тяжелые кованые заготовки. Поэтому поставщик поковок должен инвестировать в более крупные молоты, более крупные кольцевые мельницы и печи для более глубокой термообработки, чтобы следовать этой тенденции. Покупатели, планирующие установку платформы мощностью 12 МВт, должны убедиться, что их партнер по штамповке может обрабатывать заготовки весом более 4000 кг. Эта проверка мощности более важна, чем цена, когда от нее зависит конструкция трансмиссии.
Выбор материала для ветрозащитных поковок
Марки стали, используемые в поковках ветряных редукторов, относятся к двум семействам: закаленные и отпущенные легированные стали для держателей и валов и цементируемые стали для зубьев шестерен, которым необходима твердая, износостойкая поверхность.
| Марка стали | Минимальный предел текучести | Предел прочности | Типичные компоненты |
|---|---|---|---|
| 42CrMo4 | 650 МПа | 900-1100 МПа | Планетарный перевозчикs, gear shafts |
| 34CrNiMo6 | 750 МПа | 1000-1200 МПа | Кольцевая шестерняs, heavy shafts |
| 18CrNiMo7-6 | 850 МПа | 1180-1420 МПа | Планетарная передачаs, sun gears |
42CrMo4 широко используется для изготовления водил сателлитов и валов шестерен, поскольку он сочетает в себе хорошую прочность со стабильной сквозной закалкой. Усталостная конструкция областей карманов держателя является ограничивающим фактором, поэтому степень обжатия при ковке должна быть достаточно высокой для улучшения структуры сердечника. 34CrNiMo6 обеспечивает более высокую прочность тяжелых венцов и больших валов. 18CrNiMo7-6 предназначен для планетарных и солнечных шестерен, которые должны противостоять контактной усталости после цементации.
В приведенной выше гистограмме сравнивается минимальный предел текучести трех марок в кованом и литом состоянии. Кованые версии демонстрируют постоянное преимущество примерно от 230 до 300 МПа по сравнению с литым материалом того же химического состава. Эта разница имеет значение при проектировании коробки передач, поскольку предел текучести устанавливает предел изгибающего напряжения в основании зуба и в отверстиях несущего пальца. Более высокий предел текучести позволяет использовать либо более компактную передачу, либо более высокий запас прочности при том же размере. При производстве литья потребуются более тяжелые секции для достижения одинаковой грузоподъемности, что увеличивает массу коробки передач и усложняет конструкцию гондолы. Вот почему при проектировании ветряного редуктора почти всегда указываются кованые заготовки для каждой детали на пути крутящего момента.
Термическая обработка и путь к окончательным свойствам
Горячая ковка формирует заготовку, но термическая обработка определяет окончательные механические свойства. Поковки ветряных редукторов обычно проходят нормализацию, закалку и отпуск, а в некоторых случаях поверхностную закалку боковых сторон зубьев. Каждый шаг должен контролироваться, чтобы поддерживать однородную твердость в больших сечениях. Секция зубчатого венца толщиной 300 мм требует процесса закалки, при котором сердечник охлаждается достаточно быстро, чтобы достичь необходимой мартенситной структуры без образования трещин. Загрузка печи, закалочная среда и цикл отпуска влияют на конечную вязкость и остаточное напряжение. Практические знания основы термической обработки металлов помогает группам по закупкам обсудить эти параметры с поставщиками и убедиться, что запланированный цикл соответствует марке и размеру секции.
Как оценить поставщика горячей штамповки для ветроэнергетических установок
Опытный партнер по горячей ковке компонентов ветрогенераторов должен продемонстрировать больше, чем просто способность штамповать заготовку. Оценка должна охватывать всю технологическую цепочку и связанные с ней системы контроля.
- Кузнечная способность. Проверьте тоннаж молота или пресса, способность прокатки колец и максимальный вес заготовки, которую можно нагреть и проковать.
- Термическая обработка в домашних условиях. Закалка и отпуск должны выполняться в контролируемых печах с документально оформленными температурными кривыми.
- Неразрушающий контроль. Ультразвуковой контроль после ковки и после черновой обработки обязателен для ветровых заготовок.
- Прослеживаемость. Каждая заготовка должна быть связана с номером плавки, записью поковки и отчетом о термообработке.
- Опыт работы с большими ветровыми заготовками. Запросите рекомендации в сегменте редукторов мощностью от 3 до 10 МВт.
Важность собственной термообработки часто недооценивают до тех пор, пока доставка не задерживается из-за аутсорсинга. Говорите напрямую с инженерами-технологами, а не только с отделом продаж. Запросите фактические кривые нагрева и ультразвуковые отчеты по предыдущим заказам на ветровую ковку. Поставщик, такой как ACE Машины охватывает весь путь от нагрева заготовки до готовой заготовки, что сокращает линии связи и сохраняет данные о качестве в одном месте. Проверка этих возможностей перед размещением заказа — наиболее эффективный способ избежать проблем с качеством в дальнейшем.
Горячая штамповка стали для ветроэнергетики остается сложной, но хорошо изученной дисциплиной. Компоненты большие, нагрузки циклические, а цена отказа очень высока. Поставщик, обладающий достаточной мощностью молота, контролируемой термообработкой и систематическим контролем, может поставлять ветроустойчивые поковки, которые будут надежно служить в течение всего расчетного срока службы турбины.


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощность Качество Новости Свяжитесь с нами -
Категория продукта
Электроэнергетика Энергетические поковки Поковки для судового и портового оборудования Горнодобывающая и металлургическая промышленность Поковки Поковки для пищевого и кормового оборудования Поковки для нефтехимической промышленности Сварочное производство ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ