Новости отрасли
Главная / Новости / Новости отрасли / Кованая направляющая вала ротора: зернистая структура, этапы обработки и советы по выбору
 Главная / Новости / Новости отрасли / Кованая направляющая вала ротора: зернистая структура, этапы обработки и советы по выбору
Новости отрасли
Кованая направляющая вала ротора: зернистая структура, этапы обработки и советы по выбору
2026-09-04
Вал ротора генератора почти никогда не выходит из строя без предупреждения, однако, когда приходит отчет о разборке, основная причина обычно кроется в решениях, принятых на этапе ковки: внутренняя пористость, которая так и не была закрыта, поток зерна, срезанный на ступенчатом уступе, или цикл термообработки, который укрепил поверхность, оставив сердечник слабым. Именно такие неисправности призван предотвратить правильно откованный вал ротора.
В этом руководстве объясняется, что такое кованый вал ротора, почему ковка превосходит литье и прутковую заготовку для вращающихся деталей, как проходит последовательность действий от нагретой заготовки до сбалансированной сборки и какие спецификации покупатель должен уточнить перед подписанием заказа.
Что такое кованый вал ротора и где он работает
Вал ротора — это вращающаяся основа электрической машины. Он несет ламинированный сердечник или обмотку возбуждения двигателя или генератора, вращается в подшипниках скольжения и передает полный крутящий момент, выдерживая при этом изгибающие нагрузки, осевую нагрузку и повторяющиеся термические циклы. Поскольку эти напряжения меняются миллионы раз в течение срока службы, внутреннее качество материала имеет такое же значение, как и качество поверхности.
Кованый вал ротора формируется из нагретой стали под сильным давлением на молотке или прессе, так что зерна металла выравниваются в соответствии с рабочими напряжениями, а не формируются хаотично. Типичные области применения включают в себя:
- Валы гидрогенераторов и валы вертикальных турбин для электростанций
- Роторы и валы для паровых и газотурбинных установок
- Валы для промышленных двигателей, компрессоров, вентиляторов и центрифуг.
- Валы тяговых двигателей электромобилей, рельсовых приводов и высокоскоростных шпинделей
Размерный ряд широкий. Вал тягового электродвигателя может весить несколько килограммов, а кованый вал для крупной гидроустановки — более ста тонн, поэтому кузнечные цеха масштабируют оборудование по тоннажу молота, а не по размеру партии.
 Поковки вала гидроэлектрического генератора Большие кованые валы для гидротурбогенераторов, доступные из сплавов 35CrMo, 45# или 16Mn и весом до 10 000 кг. В статье отмечается, что кованые валы могут превышать сто тонн, поэтому этот продукт показывает, как кузнечные цеха масштабируются для таких размеров. Посмотреть продукт →
Почему ковка выигрывает с точки зрения потока зерна и внутренней прочности
Три механизма дают преимущество кованому валу ротора. Во-первых, горячая обработка улучшает зернистую структуру литого изделия и закрывает усадочную пористость и микропустоты, которые являются нормальными для слитка, при условии, что в кузнице применяется достаточный коэффициент обжатия, обычно не менее трех к одному для критических валов. Во-вторых, удлиненные зерна образуют структуру потока, повторяющую контур вала, поэтому напряжение меньше концентрируется на ступенях, галтелях и шпоночных канавках. В-третьих, при ковке легирующие элементы и включения распределяются более равномерно, что стабилизирует результаты термообработки по всему сечению.
Относительная усталостная прочность в зависимости от маршрута производства, кованый вал с индексом 100
На диаграмме усталостная прочность закаленного и отпущенного кованого вала равна 100, а также сравниваются другие распространенные способы производства. Обработанная прутковая заготовка работает достойно, поскольку прокатанный пруток уже подвергается некоторой направленной обработке, но каждый рез в уступе или канавке прерывает текстуру именно там, где роторы подвергаются наибольшей нагрузке. Отливки имеют более низкий рейтинг главным образом из-за внутренней усадки и более крупной зернистой структуры, а не из-за слабости самого сплава. Отливки в песчаные формы отстают от отливок по выплавляемым моделям, поскольку более медленное охлаждение дает меньший контроль над дефектами. Для детали, которая подвергается миллионам циклов изгиба и кручения, по умолчанию обычно выбирается кованый маршрут. Состояние поверхности и термическая обработка по-прежнему меняют эти цифры, поэтому воспринимайте таблицу как рейтинг маршрутов, а не как гарантию для одной конкретной конструкции.
Как изготавливается кованый вал ротора, шаг за шагом
Приведенный ниже маршрут описывает типичный вал из легированной стали, и каждый этап предназначен для устранения определенного риска.
- Выбор материала: закупается чистая сталь определенной марки и технологии плавки, при этом отслеживание номера плавки осуществляется в протоколе испытаний.
- Нагрев печи: слиток или заготовка выдерживается при температуре примерно от 1150 до 1250 градусов по Цельсию, поэтому вся секция достигает температуры ковки равномерно.
- Горячая ковка: заготовка вытягивается и осаживается под молотком или прессом до достижения запланированного уменьшения, а полые валы штампуются и расширяются на оправке.
- Термическая обработка: нормализация или закалка и отпуск задают сочетание прочности и ударной вязкости, проверенное на контрольных образцах, вырезанных из той же плавки.
- Черновая обработка: вал обтачивается до почти чистого профиля, оставляя припуск для проверки и окончательной подгонки.
- Проверка: ультразвуковой контроль сканирует весь корпус на наличие внутренних неоднородностей, а магнитопорошковый контроль проверяет обработанные поверхности на наличие трещин.
- Завершающая механическая обработка и шлифовка: шейки, седла уплотнений и поверхности муфты шлифуются до окончательного допуска, обычно класса IT6 при посадке подшипников.
- Балансировка и документация: ротор сбалансирован до согласованного класса и поставляется с полными записями испытаний и размеров.
Термическая обработка и контроль
Термическая обработка — это процедура, при которой вал приобретает свои механические свойства, и она заслуживает такого же внимания, как и сама поковка. Нормализация подходит для небольших сечений и более простых случаев напряжения, а закалка и отпуск обеспечивают глубокую и равномерную прочность, необходимую для валов большого диаметра. Если вы хотите освежить знания простым языком, наш обзор основы термической обработки металлов описывает нормализацию, закалку, отпуск и отжиг с практической точки зрения.
Почему припуск на обработку увеличивается с диаметром вала
Типовой припуск на механическую обработку по диаметру для поковок валов в открытых штампах, мм
В таблице показаны типичные припуски на диаметр для поковки вала в открытой матрице перед чистовой обработкой. Допуск увеличивается с диаметром, поскольку допуски открытой матрицы масштабируются с размером, более толстые секции больше деформируются во время закалки и отпуска, а для надежного считывания ультразвукового сканирования требуется чистая обработанная поверхность. Каждый миллиметр припуска — это металл, который позже необходимо отрезать, поэтому поковка слишком большого размера незаметно увеличивает время обработки и время выполнения заказа. Поставщик, который кует форму, близкую к чистой, но при этом оставляет достаточный запас для проверки и перемещения термообработки, обычно является более экономичным выбором даже при немного более высокой цене ковки. Покупателям следует зафиксировать размер скидки во время просмотра чертежа, а не находить его в предложении.
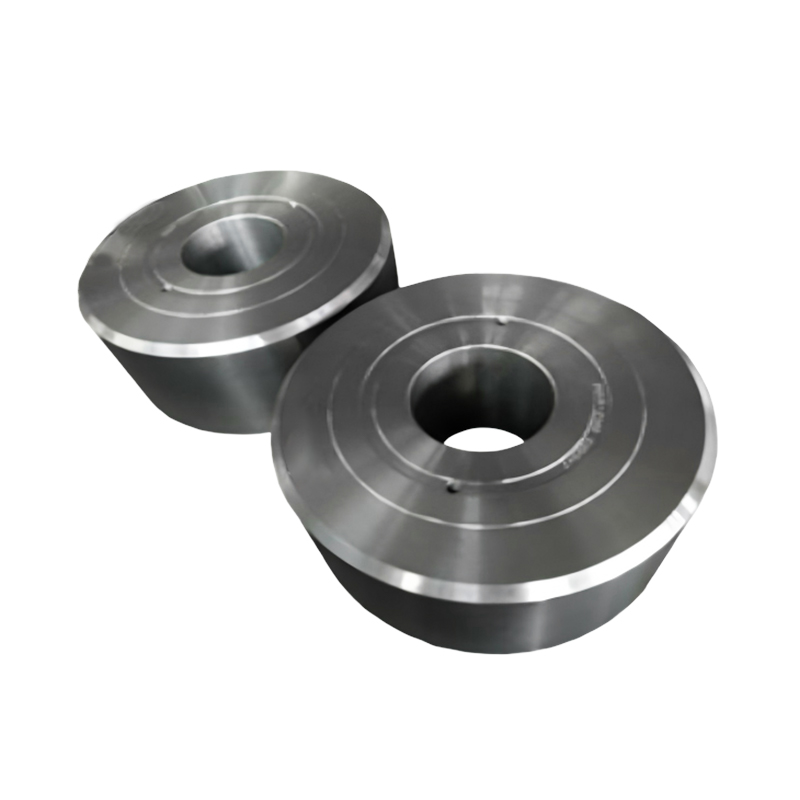
 Поковки шпинделя с глубокими отверстиями Валы с фланцами с глубоким отверстием для передачи кормовых механизмов, изготовленные из стали С45, диаметром 420–755 мм. Обсуждение припусков на обработку и ковки, близкой к заданной форме, делает геометрию отверстия и фланца здесь особенно актуальной. Посмотреть продукт →
Кованый вал, литой или обработанный пруток
Ковка не является автоматически правильным решением для каждого ротора, и честное сравнение помогает покупателям тратить деньги там, где это необходимо. На приведенной ниже радиолокационной диаграмме три общих маршрута оцениваются по шести факторам, которые имеют значение для вращающихся частей.
Сравнение маршрутов валов роторов по шести факторам выбора
Кованые и термообработанные Изготовлен из катаного проката Кастинг
Каждая ось проходит от 0 в центре до 10 на внешнем кольце, а три многоугольника показывают, чем отличаются общие маршруты. Кованые валы обладают усталостной прочностью, вязкостью и внутренней прочностью, а это именно тот профиль, который необходим ротору, подвергающемуся высоким нагрузкам. Отливки лучше всего характеризуются гибкостью конструкции, поскольку они достигают сложных внутренних каналов и внешних форм, которые не может создать молоток, и остаются экономичными при умеренных объемах. Обработанная пруточная заготовка выигрывает по времени выполнения заказа и экономической эффективности для валов малого диаметра, поскольку материал хранится на полке и не требуется никаких операций ковки или оснастки. Слабые стороны проявляются в крайних случаях: пруток не может обеспечить большой диаметр или обработанный стержень, а отливки плохо выдерживают многоцикловую усталостную эксплуатацию. Прагматическое правило состоит в том, чтобы ковать, когда напряжения изгиба и скручивания высоки, отливать, когда преобладает геометрия, и обрабатывать из прутка, когда диаметр и нагрузка скромны.
Что покупатели должны указать перед заказом
Большинство споров по поводу кованых валов связано с техническими характеристиками, которые никогда не были записаны. В таблице ниже собраны детали заказа, которые определяют стоимость, время выполнения и срок службы.
| Спецификация | Почему это важно | Практическое руководство |
|---|---|---|
| Марка стали и практика плавки | Устанавливает предел прочности, ударной вязкости и обрабатываемости. | Легированные стали, такие как 42CrMo4 или 34CrNiMo6, подходят для большинства энергетических и промышленных роторов, тогда как нержавеющие стали предназначены для работы в коррозионно-активных условиях. |
| Пределы механических свойств | Определяет приемлемость текучести, растяжения, удлинения и энергии удара. | Укажите значения и направление испытания, поскольку тангенциальные и продольные результаты различаются. |
| Маршрут термообработки | Контролирует глубину прочности по сечению | Закалка и отпуск для больших диаметров и запрос на фактическую температуру отпуска в отчете. |
| Класс ультразвуковой приемки | Предотвращает споры о внутренних дефектах после обработки. | Согласуйте класс и время сканирования до начала производства. |
| Припуск на обработку и посадки | Определяет стоимость отделки и качество посадки подшипника. | Подтвердите допуски при просмотре чертежа и укажите шлифовальные журналы, где посадка имеет решающее значение. |
| Балансирующий класс | Регулирует вибрацию и срок службы подшипников на высоких скоростях. | Высокоскоростным роторам обычно требуется более прочный сплав, чем обычным промышленным машинам. |
Количество заслуживает такого же внимания, как и химия, поскольку постоянные затраты доминируют над небольшими заказами. Кривая ниже показывает, как обычно ведет себя цена за единицу кованого вала по мере увеличения размера партии.
Ориентировочный индекс себестоимости единицы заказа кованых валов в зависимости от количества
Кривая представляет собой ориентировочный индекс стоимости партии кованых валов ротора, отображаемый в зависимости от количества заказа, при этом одна деталь равна 100. Первая деталь включает в себя настройку, подготовку оснастки, купоны на испытания и полную документацию, поэтому она доминирует в цене. При десяти штуках эти фиксированные затраты распределяются по партии, и индекс падает примерно до 62. Покупатели могут использовать это поведение двумя способами: объединить дублирующиеся запасные части в один заказ на выпуск, чтобы добиться более выгодной цены, или согласиться на более высокую цену за единицу для одного критического вала, где хранение запасов будет стоить больше, чем скидка. Это также объясняет, почему цены на одну штуку и на двадцать штук никогда не могут быть напрямую сопоставимы и почему перед принятием решения стоит попросить поставщика оценить два или три количественных пункта.
Работа с интегрированным партнером по ковке
Спецификация решает половину результата, а поставщик решает другую половину. Ищите цех, в котором ковка, термообработка, контроль и механическая обработка находятся под одной крышей, потому что каждая передача продукции между отдельными поставщиками добавляет транспортировку, время в очередях и место, где ответственность размывается. На нашем заводе в Цзянсу на одной и той же площадке площадью 55 акров работают электрогидравлические молоты грузоподъемностью 3, 5 и 15 тонн, кольцепрокатные станки длиной 1 и 1,5 м, газовые нагревательные печи, закалочные ванны, оборудование для индукционной закалки и обрабатывающие центры, поэтому вал может перемещаться от заготовки к сбалансированному, контролируемому компоненту, не выходя из-под нашего контроля.
Эта интеграция имеет наибольшее значение для валов, размеры которых не указаны в каталоге. Если ротору нужен необычный диаметр, фланцевый конец или расточенный центр, поставщик, который обычно занимается нестандартные поковки по индивидуальному заказу можно цитировать рисунок вместо того, чтобы заставлять его перепроектировать. Валы-шестерни, валы генераторов и шпиндели с глубокими отверстиями работают по одному и тому же принципу: определите задачу, выберите производственный маршрут и проверяйте каждый этап с помощью записей, а не обещаний.
 Поковки вала шестерни Высокопрочные кованые валы-шестерни из стали 22Cr-13Ni-5Mn-N или 316 диаметром от 30 до 3200 мм для портовых кранов и палубных механизмов. В статье рассматриваются нестандартные поковки, представленные на чертежах, соответствующие индивидуальной адаптации оборудования этого продукта. Посмотреть продукт →


Новости
Напишите нам прямо сейчас!
-
Мобильный терминал
-
Быстрые ссылки
Продукты О нас Оборудование и мощность Качество Новости Свяжитесь с нами -
Категория продукта
Электроэнергетика Энергетические поковки Поковки для судового и портового оборудования Горнодобывающая и металлургическая промышленность Поковки Поковки для пищевого и кормового оборудования Поковки для нефтехимической промышленности Сварочное производство ИЗГОТОВЛЕННЫЕ ДЕТАЛИ ПО ИНДИВИДУАЛЬНОЙ ОТДЕЛКЕ -
Свяжитесь с нами
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: № 21 Jinfeng Road, Парк экономического развития, район Дафэн, город Яньчэн, Цзянсу, Китай
Авторское право © 2025 Yancheng ACE Machinery Co., Ltd. Все права защищены. Китайский производитель открытых штамповокпоставщик прецизионных поковок на заказ